L’alimentation continue des bobines transforme complètement la fabrication métallique moderne. Il supprime entièrement les temps d’arrêt liés au changement de feuille. Cependant, cela introduit des variables mécaniques uniques dans votre chaîne de production. Deux facteurs majeurs dominent ce processus continu : la tension du matériau et l'alignement cinétique. Les tensions fluctuantes provoquent de graves déformations du matériau. Cela crée également des distances focales incohérentes lors de la coupe. De plus, un désalignement latéral entraîne des défauts de bord. Vous pourriez rencontrer des problèmes internes de libération du stress. Parfois, cela provoque même des collisions catastrophiques de têtes laser. Cet article fournit un cadre vérifiable pour l’optimisation des processus. Notre objectif est d'aider les responsables de production à synchroniser parfaitement le dérouleur et la tête de coupe. En optimisant ces éléments mécaniques, vous garantissez un rendement matière maximum. Vous protégez également vos investissements coûteux en outillage optique sur le long terme.
Points clés à retenir
La précision nécessite une synchronisation : l'obtention d'une répétabilité de ± 0,1 mm repose sur une communication en boucle fermée entre le servoalimentateur et le contrôleur CNC du laser.
Conditions préalables thermiques et mécaniques : un alignement précis ne peut pas être mesuré sur une machine froide ; un échauffement thermique de 30 minutes évite les erreurs de contraction/expansion du métal.
La tension élimine les contraintes internes : l'optimisation de la contre-tension du dérouleur et de la configuration des rouleaux du niveleur empêche la déformation des feuilles fines (courante dans les matériaux CVC de 0,6 à 1,2 mm).
La sélection du fournisseur est importante : un fabricant fiable de machines de découpe laser à alimentation de bobines concevra une intégration native entre la ligne d'alimentation et le système optique, plutôt que de moderniser des pièces disparates.
Le coût commercial d’une tension et d’un désalignement sous-optimaux
Les taux de rebut ont un impact significatif sur vos résultats. L'emboutissage traditionnel génère généralement 8 à 12 % de déchets de matière. Un entièrement optimisé La machine de découpe laser à alimentation en bobine réduit ces déchets à seulement 2 % à 3 %. Cette réduction massive est obtenue grâce à une imbrication sans espace. Cependant, cette efficacité ne se produit que si l’alignement latéral est parfaitement vrai. Le matériau doit rester aligné sur des milliers de mètres d’alimentation continue.
Ensuite, considérons la dégradation optique. Un mauvais contrôle de la tension entraîne un affaissement de la bande métallique. Parfois, le matériau rebondit sur le lit de coupe. La tête de coupe à mise au point automatique doit constamment compenser ces écarts verticaux. Ce micro-ajustement continu accélère l'usure de vos entraînements de l'axe Z. Cela augmente considérablement le risque de collisions coûteuses entre buses.
Vous devez également maîtriser l’identification des défauts de qualité des bords. Les opérateurs doivent évaluer régulièrement les symptômes physiques de désalignement. Recherchez les bavures asymétriques le long du chemin de coupe. Surveillez les bords rugueux unilatéraux ou les largeurs de saignée incohérentes. Ces défauts signalent rarement des défaillances optiques. Au lieu de cela, ils indiquent que le matériau dérive parallèlement pendant l'alimentation.
| Méthode de production |
Taux de rebut moyen |
Facteur d’usure de l’outillage |
Optimisation du rendement matière |
| Estampage traditionnel |
8% - 12% |
Élevé (le physique meurt) |
Écarts corrigés requis |
| Traitement laser alimenté par bobine |
2% - 3% |
Faible (chemin optique uniquement) |
Imbrication sans espace activée |
Critères d'ingénierie pour un contrôle optimal de la tension des bobines
Une tension de bobine optimale exige des contrôles techniques précis. Vous devez gérer parfaitement plusieurs zones mécaniques pour assurer une production sans faille.
Optimisation de la contre-tension du dérouleur
Évaluez soigneusement les mandats d’expansion hydraulique avant l’exploitation.
Déterminer la nécessité de bras de support motorisés. Ces bras empêchent un affaissement important de la bobine et un déroulement irrégulier.
Définir le rôle des boucles de rétroaction de tension continue. Ils évitent les effets dangereux de « fouet » lorsque la machine exécute des coupes volantes à grande vitesse.
Nivellement et soulagement du stress interne
L’aplatissement va bien au-delà de l’apparence visuelle. Libérer la courbure résiduelle de la bobine est obligatoire. Il maintient un plan focal parfaitement plat sous le faisceau laser. Mettez en évidence la nécessité d’une configuration multi-rouleaux. Les normes de l'industrie imposent des systèmes à six rouleaux à trois vers le haut et trois vers le bas. Ces systèmes avancés nécessitent des capacités de micro-ajustement précises pour éliminer les contraintes structurelles.
Étalonnage du servomoteur
Calibrez votre servo-alimentateur avec précision avant de commencer la coupe. Vous devez configurer des pressions de serrage multi-rouleaux pour différentes surfaces. Une pression adéquate empêche le glissement sur les matériaux huilés. A l’inverse, il faut éviter de provoquer des dégradations superficielles sur des matériaux sensibles. L'aluminium et l'inox nécessitent une manipulation délicate et des duromètres à rouleaux spécifiques.
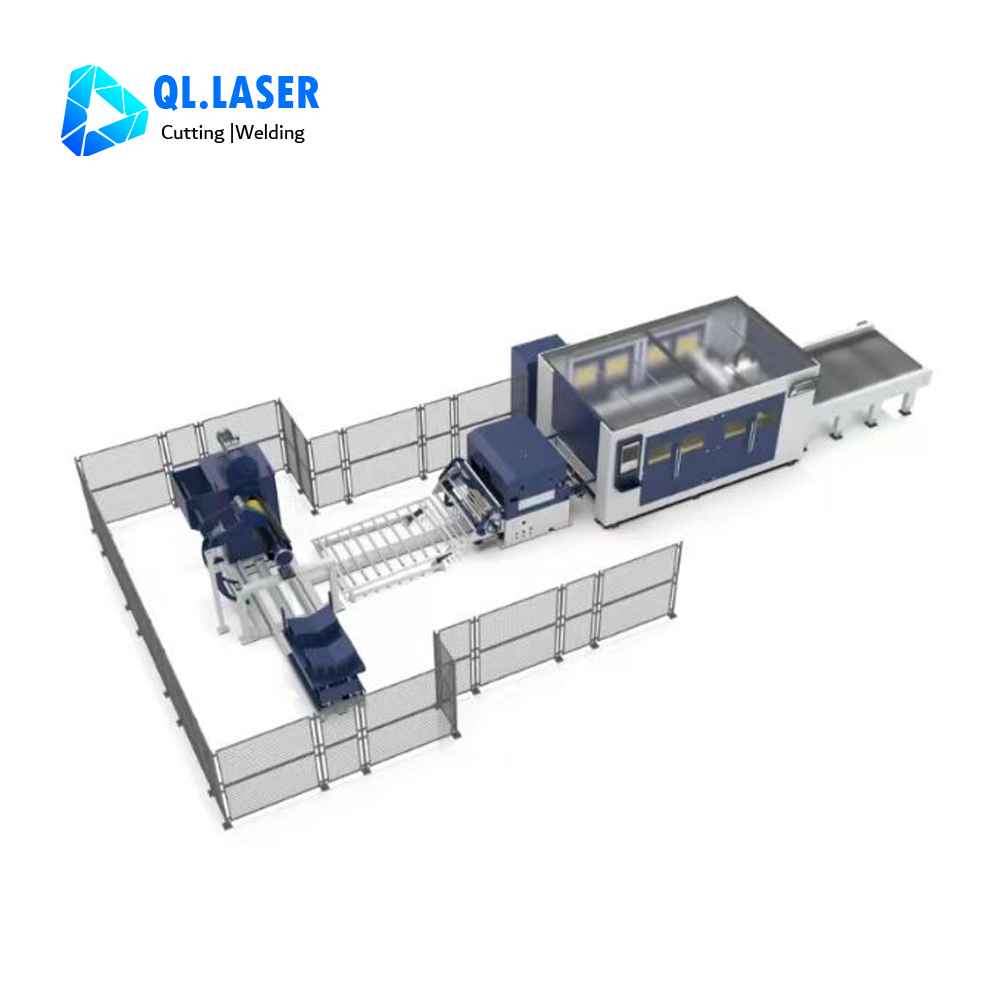
Vérification de l'alignement étape par étape (mécanique et optique)
Un bon alignement évite des erreurs coûteuses. Suivez ce cadre vérifiable pour les routines d’alignement mécanique et optique.
Phase 1 : Stabilisation thermique
Ne mesurez jamais l’alignement sur une machine froide. Vous devez imposer un préchauffage de la machine de 30 minutes avant toute tâche d'alignement. Cette étape cruciale neutralise la dérive thermique dans le portique. Il stabilise également les composants du chemin optique contre l'expansion.
Phase 2 : Alignement latéral des matériaux
La vérification nécessite des instruments mécaniques de précision. Utilisez des pieds à coulisse numériques avec des capteurs de détection de bords. Vérifiez que le bord de la bobine est parfaitement parallèle. Il doit correspondre exactement à la course de l'axe X de la machine sur toute la longueur du banc.
Phase 3 : Test de concentricité optique (le test de la bande)
Suivez ces étapes exactes pour la validation du test de bande :
Installez une buse de test spécifique sur la tête de coupe (par exemple, 1,5 mm).
Appliquez 2-3 couches de ruban transparent ou de masquage sur la buse. N'utilisez jamais une seule couche, ce qui présente un risque d'incendie important.
Réglez votre puissance de perçage sur une plage sûre de 15 % à 30 %.
Déclenchez une courte impulsion d’environ 80 ms pour vérifier la concentricité du faisceau.
Utilisez une clé Allen pour ajuster les vis coaxiales. Arrêtez-vous lorsque la marque de brûlure est parfaitement centrée.
Synchronisation logicielle et retour adaptatif
Les systèmes modernes s'appuient largement sur des logiciels intelligents. La communication en boucle fermée comble le fossé entre le matériel et les logiciels. Le contrôleur CNC du laser doit réagir de manière dynamique pendant le traitement. Il doit limiter automatiquement les vitesses de coupe si le servo-alimentateur détecte une chute de tension. Il déclenche également des actions correctives lors d’événements de micro-glissades.
La recherche adaptative des contours améliore encore davantage la précision. Utilisez le capteur de hauteur capacitif du laser. Combinez cette lecture du capteur et des routines de recherche automatique des bords. Ils travaillent ensemble pour compenser les micro-écarts. Les bobines possèdent rarement une rectitude parfaite. Le logiciel corrige ces erreurs avant de lancer le programme d'imbrication.
De plus, ajustez toujours les paramètres en fonction du comportement du matériau. Les comportements de tension et d’alignement changent considérablement selon le type de matériau. Par exemple, l'acier au carbone de 3 mm nécessite un couple d'alimentation distinct. Il utilise une pression de gaz spécifique, généralement de l'oxygène, autour de 15 bars. L'aluminium de 1,2 mm hautement réfléchissant et sensible à la chaleur exige des paramètres complètement différents.
| Type de matériau |
Épaisseur |
Gaz d'assistance |
Pression du gaz |
Couple d'alimentation Considération |
| Acier au carbone |
3,0 mm |
Oxygène |
~15 barres |
Couple élevé, vitesse d'avance constante |
| Aluminium (réfléchissant) |
1,2 mm |
Azote / Air |
~10 bars |
Couple moyen, actif anti-marquage |
| Acier galvanisé (CVC) |
0,8 mm |
Air |
~8 barres |
Faible couple, réglage à grande vitesse |
Évaluation d'un fabricant de machine de découpe laser à alimentation en bobine
Le choix du bon partenaire d’équipement est déterminant pour votre réussite finale. Vous devez évaluer soigneusement l’intégration par rapport aux solutions complémentaires. Évaluez la façon dont le fabricant construit le dérouleur et le niveleur. Déterminez s’ils unifient le laser en un seul système PLC. Certains fournisseurs connectent simplement un chargeur tiers à un laser à plat standard. Les systèmes unifiés offrent des capacités de gestion des erreurs bien supérieures. Vous avez besoin d’une communication transparente entre tous les modules structurels.
L’évolutivité en termes d’épaisseur de matériau est extrêmement importante. Le fabricant propose-t-il des configurations distinctes pour différents travaux ? Les feuilles minces nécessitent des rouleaux dentés antidérapants. À l’inverse, les tôles épaisses nécessitent des dérouleurs hydrauliques robustes. Un niveau supérieur Le fabricant de machines de découpe laser à alimentation en bobine propose ces options évolutives de manière native.
Enfin, examinez leurs accords de niveau de service (SLA) et la formation des opérateurs. Vérifiez le support après-vente vérifiable. Le soutien doit se concentrer sur les SOP d’alignement et la formation sur l’étalonnage de la tension. Une formation appropriée garantit que vos opérateurs peuvent maintenir des tolérances de ±0,1 mm de manière constante. Ils devraient y parvenir sans l’intervention constante du fournisseur.
Conclusion
L’optimisation de la tension et de l’alignement reste une interaction continue. Il ne s’agit jamais d’une simple tâche de configuration ponctuelle. Vous devez constamment équilibrer le nivellement mécanique, l’asservissement et la précision optique. La résolution de ces variables débloque le débit actualisé. Il comble le fossé entre les vitesses théoriques et la production réelle.
Nous encourageons les acheteurs à vérifier immédiatement leurs taux de rebut actuels. Exigez des démonstrations de tolérance en direct sur vos épaisseurs de matériaux spécifiques. Consultez un fabricant d’équipement spécialisé pour un système véritablement intégré. Prendre ces mesures protège vos investissements en outillage et maximise le rendement de production.
FAQ
Q : À quelle fréquence l’alignement optique doit-il être vérifié sur un laser alimenté en continu par bobine ?
R : Vous devez établir des calendriers stricts de maintenance préventive. Effectuer des contrôles hebdomadaires pour les lignes de production à haut volume 24h/24 et 7j/7. De plus, les opérateurs doivent vérifier l'alignement immédiatement après tout accident de matériau ou collision de buses.
Q : Qu'est-ce qui fait que la tôle se déforme pendant le processus de découpe laser malgré un bon niveleur ?
R : La déformation résulte d'une combinaison de contraintes internes non soulagées sur la bobine et d'un apport thermique excessif. L’utilisation de mauvais paramètres laser ou d’un refroidissement inadéquat du gaz d’assistance est à l’origine de ce problème. La synchronisation de votre vitesse de coupe et de la tension du matériau évite l'accumulation de chaleur.
Q : Un système d’alimentation de bobine peut-il conserver la même précision qu’un laser à plat traditionnel ?
R : Oui. Les systèmes modernes utilisent des servoalimentateurs en boucle fermée et un logiciel de détection de bord actif. Ces systèmes avancés alimentés par bobine atteignent systématiquement une précision de positionnement de ±0,1 mm. Ils égalent ou dépassent la précision des méthodes de chargement manuel traditionnelles.