Les lasers à fibre haute puissance dominent le discours actuel de l’industrie. Ils conquièrent facilement la fabrication de tôles fines. On entend souvent dire qu’ils représentent la solution ultime pour tout atelier de métallurgie. Cependant, la recherche d’une puissance laser maximale pour l’acier de construction robuste entraîne souvent des dépenses d’investissement (CapEx) gonflées. Cela crée également de graves goulots d’étranglement opérationnels dans les usines.
Dans la fabrication structurelle, une précision extrême comme ±0,02 mm définit rarement le succès. Le véritable débit repose sur le traitement rapide de matériaux épais et imparfaits. Les lasers introduisent souvent une « fausse efficacité » dans la fabrication lourde. Vous pouvez couper les plaques plus rapidement, mais vous perdez des heures à pré-nettoyer la rouille. Vous perdez également un temps précieux à manœuvrer des poutres massives dans des enceintes de sécurité restrictives. La productivité réelle chute considérablement.
Cet article définit les applications exactes de l'acier de construction et les réalités opérationnelles où la technologie plasma règne en maître. Nous allons vous montrer exactement comment un La machine de découpe plasma CNC offre un retour sur investissement supérieur, un coût par pièce inférieur et une meilleure intégration des installations par rapport aux lasers haute puissance.
Points clés à retenir
Réalité CapEx vs OpEx : les systèmes plasma CNC nécessitent généralement une fraction de l'investissement initial (50 000 $ à 100 000 $ contre 250 000 $ à plus de 1 M $) tout en maintenant des coûts d'exploitation par mètre compétitifs sur des plaques épaisses.
Tolérance des matériaux : contrairement aux lasers à fibre, les arcs plasma ne nécessitent pas de surfaces immaculées ; ils coupent sans effort le tartre, la rouille et les apprêts lourds, éliminant ainsi un prétraitement coûteux.
Le seuil d'épaisseur : pour l'acier doux et de construction supérieur à 12 mm (1/2 pouce), le plasma haute définition (HD) correspond ou dépasse la qualité pratique des bords nécessaire au soudage structurel, avec une évolutivité supérieure jusqu'à 80 mm.
Empreinte opérationnelle : les tables plasma à portique ouvert permettent un chargement rapide par pont roulant de poutres structurelles massives, en contournant les enceintes de sécurité restrictives de classe 1 requises par les lasers haute puissance.
Le « battage médiatique du laser à fibre » par rapport à la réalité de l'acier de construction
De nombreux acheteurs achètent des lasers à fibre en fonction de la puissance maximale. Ils ignorent complètement leur véritable mix de production. Cette erreur leur coûte cher. Si l'acier au carbone de 15 mm représente 80 % de votre travail quotidien, un laser agit comme un outil sur-conçu. Cela devient rapidement inefficace financièrement. Vous payez cher pour une micro-précision que vous n’utilisez jamais réellement. Un laser de 20 kW coupant de l'acier épais est impressionnant dans les brochures. En réalité, cela mobilise d’énormes capitaux sans augmenter la vitesse d’assemblage réelle.
Les conditions de surface ajoutent un autre obstacle majeur pour les utilisateurs de laser. Les lasers à fibre exigent des surfaces en acier impeccables. Faire passer de l’acier sale, rouillé ou peint sous un faisceau laser invite au désastre. Vous risquez une contamination optique immédiate. La réflexion du faisceau détruit instantanément les objectifs coûteux. Vous perdez également la consistance de la coupe entièrement dans l’assiette. L’acier de construction lourd arrive rarement propre. Il présente une épaisse calamine et une rouille superficielle. Le pré-nettoyage de ces plaques massives détruit vos marges bénéficiaires.
Les risques cachés de mise en œuvre compliquent encore davantage l’adoption du laser. Un atelier de construction lourde ne peut pas simplement brancher un laser haute puissance. Ces systèmes nécessitent des améliorations coûteuses des fondations en béton. Ils consomment d’énormes quantités d’azote et d’oxygène. Les unités de refroidissement nécessitent des environnements climatiques stricts pour fonctionner correctement. Vous devez construire des enceintes de sécurité de classe 1 autour de la machine. Ces enceintes restreignent considérablement l’accès aux ponts roulants. Plasma évite complètement ces mises à niveau rigides des installations.
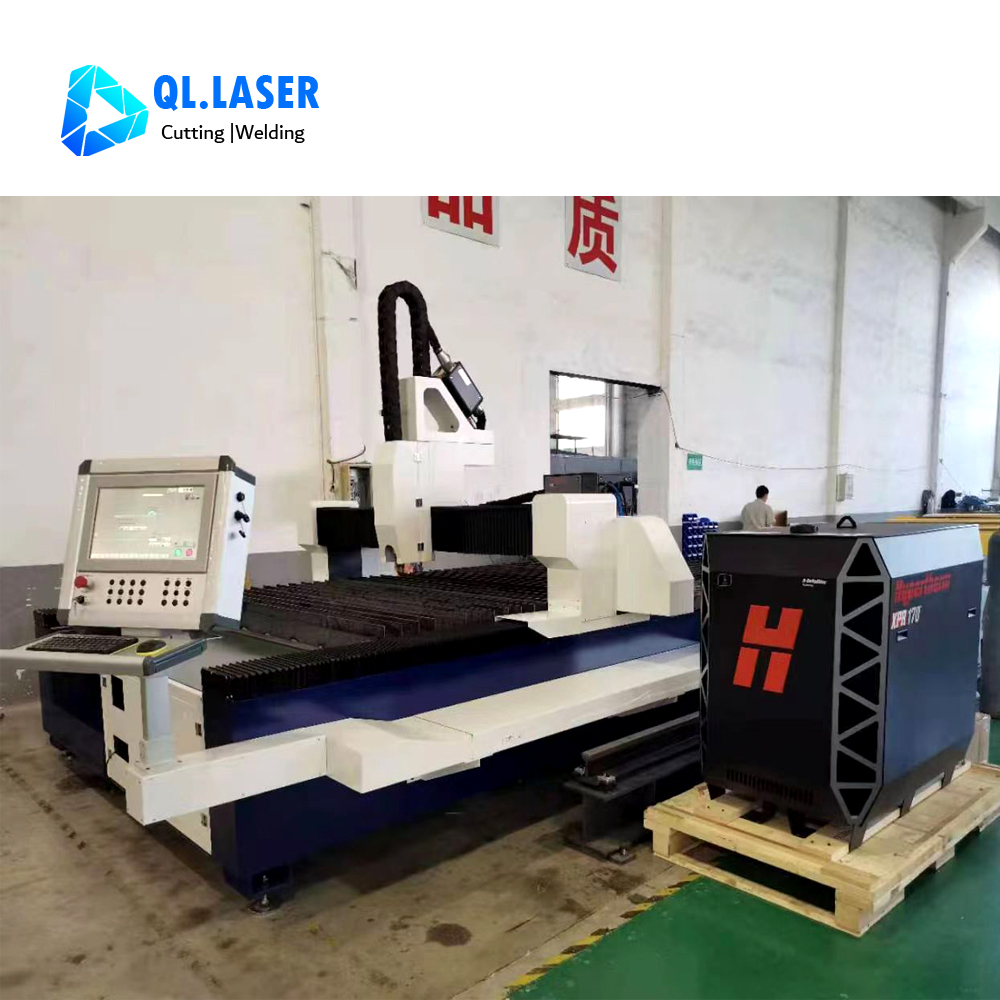
Top 10 des applications structurelles conçues pour les machines de découpe plasma CNC
1. Plaques de base et connexions de colonnes pour la construction commerciale
La manipulation d’acier au carbone de 20 à 50 mm d’épaisseur nécessite une puissance de coupe brute. Les projets de construction commerciale donnent la priorité à l’intégrité structurelle plutôt qu’aux micro-tolérances. Le plasma coupe efficacement ces plaques massives ASTM A36. Les soudeurs en aval apprécient les bords nets et prévisibles. Ils peuvent créer des arcs immédiatement sans meulage fastidieux des bords. Les systèmes haute définition perforent des plaques de base épaisses de manière fiable, passage après passage.
2. Âmes et brides de poutres de pont
La construction de ponts nécessite le traitement de plaques d'acier massives de long format. Les systèmes plasma à table ouverte permettent une alimentation continue. Vous bénéficiez d’un accès illimité aux ponts roulants pour le chargement et le déchargement. Les lasers limitent ce flux de matière à l'intérieur de cabines fermées. Les opérateurs chargent de l'acier lourd A572 de qualité 50 en toute transparence sur des lits de plasma ouverts. Cela permet de réaliser des projets d’infrastructures massifs dans des délais serrés.
3. Équipement de terrassement et d'exploitation minière (godes/flèches)
L'équipement minier repose sur des plaques robustes et résistantes à l'abrasion comme l'AR400 et l'AR500. Le plasma excelle dans la découpe de ces alliages denses et épais. Les lasers de faible puissance luttent constamment contre des problèmes extrêmes de dérive thermique. Les arcs plasma robustes maintiennent la stabilité grâce à un matériau dense. Ils offrent des coupes nettes sans déformer les épaisses plaques de blindage. Les constructeurs comptent sur cette stabilité pour les godets de terrassement lourds.
4. Sections de la tour d'éolienne
Les tours éoliennes présentent des épaisseurs de plaques extrêmes. Ils nécessitent également un chanfreinage important pour la préparation des soudures. Vous devez exécuter les biseaux V, Y et K directement sur la table de découpe. Le plasma haute définition gère ces angles composés sans effort. L'ajout d'une tête biseautée 3D à un portique plasma coûte bien moins cher qu'une tête laser à 5 axes. Il prépare immédiatement l’acier au soudage par pénétration profonde.
5. Châssis de machines agricoles
Le matériel agricole a besoin de composants robustes en acier à faible teneur en carbone. Le soudage robotisé moderne exige une grande cohérence pièce à pièce. Le plasma HD moderne atteint parfaitement cette répétabilité. Il fournit des tolérances fiables sur les séries de production à grand volume. Les châssis de tracteur s’emboîtent parfaitement dans les gabarits de soudage. Vous évitez les coûts d’exploitation élevés associés à une découpe laser lourde.
6. Nervures et ponts structurels pour la construction navale
L'acier de qualité marine comporte généralement des apprêts au zinc soudables. Les lasers ont de grandes difficultés avec ces revêtements. Le dégazage de l'amorce perturbe le faisceau laser et endommage l'optique. Le plasma coupe directement les plaques revêtues sans hésitation. Les constructeurs navals économisent des milliers d’heures chaque année. Ils évitent le besoin de meuler l'apprêt avant de couper les nervures structurelles.
7. Plates-formes pétrolières offshore
Les plates-formes offshore fonctionnent dans des environnements incroyablement difficiles. La fabrication des plates-formes nécessite des coupes à pénétration profonde. Vous devez traiter les tubes structurels et les plaques de pont à parois épaisses en toute sécurité. Les arcs plasma fournissent la profondeur et la puissance thermique nécessaires. Ils traitent en douceur l’acier marin lourd. Les opérateurs maintiennent facilement la précision dimensionnelle sur les composants offshore massifs.
8. Flèches de grues industrielles lourdes
Les flèches de grue utilisent des profilés spécialisés en acier à haute résistance. Vous devez gérer soigneusement le durcissement des bords lors de la découpe thermique. Les paramètres du plasma s'ajustent facilement pour différents alliages. Vous pouvez les composer pour minimiser la zone affectée par la chaleur (ZAT). Cela garantit une stricte conformité structurelle pour les équipements de levage. Les ingénieurs font confiance à ces bords coupés pour les joints porteurs critiques.
9. Rails de châssis de remorque commerciale
Les châssis de remorque nécessitent des coupes continues extrêmement longues sur l'acier laminé à chaud. L’architecture ouverte des lits de plasma brille ici de mille feux. Vous pouvez facilement concevoir des rails étendus personnalisés. Ces lits dépassent souvent les dimensions standard des enceintes laser. Les fabricants construisent régulièrement des tables plasma de 60 pieds. Cela permet une coupe continue des rails sans repositionner l'acier lourd.
10. Supports lourds de CVC/ventilation industrielle
La ventilation industrielle nécessite des supports structurels épais et galvanisés. Le réglage du gaz assisté par laser devient trop complexe pour ce matériau. Il devient également rapidement cher à mesure que le zinc se vaporise. Le plasma traverse les couches galvanisées en douceur. Les opérateurs utilisent de l’air comprimé standard ou des configurations d’oxygène de base. Ils évitent la consommation coûteuse d’azote requise par les lasers sur l’acier revêtu.
Évaluation face-à-face : pourquoi le plasma remporte l'analyse de rentabilité de la fabrication lourde
Comparez directement le capital du monde réel et l’économie opérationnelle. Un système plasma HD 300 A fonctionne efficacement en utilisant l'air comprimé d'atelier. Les configurations d’oxygène de base fonctionnent également parfaitement. La découpe laser de plaques épaisses nécessite une consommation massive d’azote ou d’oxygène. Vous êtes également confronté à des remplacements optiques réguliers et à une maintenance préventive coûteuse. La disparité des CapEx est énorme. Vous pouvez acheter trois tables plasma robustes pour le prix d'un laser de 20 kW. OpEx privilégie fortement le plasma sur des plaques de plus de 12 mm d'épaisseur.
L’avantage du chanfreinage reste distinct et très rentable. L'ajout d'une tête biseautée 3D à une machine à plasma s'avère très rentable. Il prépare les joints de soudure instantanément sur le lit de coupe. Vous réduisez considérablement le broyage manuel en aval. Une tête de chanfreinage laser à 5 axes coûte une fortune. La plupart des ateliers ne peuvent tout simplement pas justifier cette dépense. Le chanfreinage au plasma permet à l’acier de construction d’avancer directement vers les baies de soudage.
L'angularité et les tolérances des bords brisent les vieux mythes de l'industrie. Beaucoup pensent que le plasma laisse un côté désordonné et imprévisible. C’est complètement faux aujourd’hui. Le plasma HD moderne atteint les tolérances ISO 9013 de classe 2-3 sur l'acier épais. Vous obtenez des scories proches de zéro sur le bord inférieur. L'angularité des bords reste constamment inférieure à 2°. Cela satisfait parfaitement aux codes stricts de soudage structurel comme AWS D1.1.
Comment évaluer un fabricant de machines de découpe plasma CNC pour l'industrie lourde
Trouver un fiable Le fabricant de machines de découpe plasma CNC est extrêmement important pour votre succès à long terme. Vous devez séparer les constructeurs de machines compétents des vendeurs de produits bon marché. Un bon fabricant conçoit parfaitement l’ensemble du système de contrôle de mouvement. Ils ne vendent pas seulement une source d’alimentation à arc importée boulonnée sur un cadre fragile. Les acheteurs forts inspectent de près la rigidité du portique. Ils testent la réactivité du servomoteur. Ils recherchent un amortissement supérieur des vibrations. Les lourdes plaques d'acier vibrent pendant la coupe. Votre portique doit absorber ce choc pour conserver la précision des bords.
La précision du contrôle de la hauteur de la torche (THC) définit votre qualité de coupe ultime. L'acier de construction reste rarement parfaitement plat sur la table. Il se déforme et s'incline. Le THC agit comme le composant le plus critique de votre système. Le constructeur doit proposer du THC en temps réel et hautement réactif, basé sur la tension. Cela empêche la torche de plonger dans les plaques courbées. Cela évite la destruction instantanée de vos consommables coûteux. Un THC pauvre détruit les pièces et arrête les lignes de production.
La durée de vie et le cycle de service des consommables dictent vos coûts d'exploitation quotidiens. Demandez aux fournisseurs des données de performances vérifiables. Vérifiez leurs limites de perçage indiquées sur de l'acier de 25 mm. Renseignez-vous sur la longévité des consommables par quart de travail. Cela reflète avec précision vos véritables dépenses d’exploitation quotidiennes.
L'intégration de logiciels et d'imbrications rationalise votre atelier. Assurez-vous que le fabricant fournit un logiciel intelligent. Il doit gérer nativement les spécificités structurelles. Recherchez ces fonctionnalités logicielles critiques :
Découpe automatisée en ligne commune pour économiser du matériel.
Fonctions de perçage de chaîne pour réduire les démarrages de la torche.
Entrées et sorties automatisées pour les plaques épaisses.
Algorithmes de minimisation des déchets pour les grands nids structurels.
Conclusion
L'achat d'une machine de découpe industrielle nécessite d'adapter la technologie à votre profil de matériau dominant. Les lasers haute puissance traitent parfaitement les feuilles fines. Cependant, les fabricants de structures traitent massivement des plaques écaillées, rouillées ou épaisses dépassant 12 mm. Pour ces applications spécifiques, le plasma CNC reste le choix le plus solide financièrement. Il offre une plate-forme technologique robuste, hautement fiable et extrêmement rentable. Il s'intègre parfaitement aux ponts roulants et aux opérations de soudage standard.
Vérifiez vos données de production réelles avant de prendre une décision d'achat finale. Passez en revue les qualités de vos matériaux et les épaisseurs quotidiennes moyennes. Examinez les conditions de surface de votre plaque brute. Cartographiez vos préparations de soudure en aval requises. Ne recherchez pas aveuglément les spécifications de la brochure les plus puissantes. Rassemblez d'abord vos mesures du monde réel. Ensuite, demandez une démonstration ciblée à un fournisseur entièrement basée sur ces faits solides.
FAQ
Q : À quelle épaisseur une machine de découpe plasma CNC devient-elle plus rentable qu'un laser à fibre ?
R : Généralement, sur l'acier doux d'une épaisseur supérieure à 12 mm (1/2 pouce), le coût par pièce du plasma HD chute nettement en dessous du laser. L'écart de vitesse se réduit ou s'inverse également. Cela devient très évident à mesure que vous approchez de 20 mm et au-delà. Le plasma nécessite du gaz d'assistance moins coûteux et un capital initial beaucoup plus faible.
Q : Dois-je sabler ou nettoyer l’acier de construction avant la découpe au plasma ?
R : Non. Les lasers à fibre nécessitent des surfaces parfaitement propres pour éviter les dommages optiques et les échecs de coupe. Ce n’est pas le cas du plasma. Il coupe facilement la calamine épaisse, la rouille de surface et les apprêts soudables lourds. Cela permet à votre atelier d'économiser d'énormes quantités de travail de prétraitement.
Q : Le plasma haute définition (HD) peut-il rivaliser avec la qualité du laser sur tranche pour le soudage structurel ?
R : Oui. Sur des plaques épaisses, le plasma HD produit un bord hautement soudable et sans scories. Vous ressentez une angulaire minime. Un laser fournit un trait de scie plus étroit, c'est vrai. Cependant, le bord du plasma convient parfaitement aux montages de soudage structurel standards. Vous respectez facilement les codes de soudage stricts sans meulage secondaire.