L’industrie de la fabrication métallique s’est rapidement éloignée des techniques de découpe manuelles et basiques. Aujourd’hui, la production automatisée à grand volume dicte fermement la rentabilité de l’atelier. La qualité des bords, la vitesse de traitement rapide et le coût par pièce optimisé définissent désormais l'atelier moderne. Pourtant, la sélection des outils d’automatisation précis pour atteindre ces indicateurs semble souvent une tâche ardue.
Un système inadapté entraîne inévitablement de graves goulots d’étranglement dans la production, un gaspillage de matériaux et des temps d’arrêt frustrants. Les décideurs qui évaluent les options d’usinage des métaux ont besoin de systèmes hautement fiables pour maintenir la rentabilité et la compétitivité de leurs opérations. Ce guide va activement au-delà des simples définitions des manuels.
Il fournit un cadre très clair pour dimensionner, configurer et trouver un système robuste parfaitement adapté à vos objectifs de production spécifiques. Vous apprendrez exactement comment la sélection du gaz, l'intensité nominale et la structure de la machine ont un impact direct sur votre production quotidienne de fabrication.
Points clés à retenir
Alignement de la production : Pour dimensionner correctement une machine, il faut faire la distinction entre la capacité de « séparation » d'un fabricant et sa capacité continue de « perçage de production ».
La sélection des gaz stimule le retour sur investissement : le choix des bons gaz de plasma et de protection (air, oxygène, azote) a un impact direct sur la qualité des bords, les opérations secondaires et les coûts des consommables.
Coût total de possession : Le coût initial d'une machine de découpe plasma CNC n'est qu'une partie de l'équation ; évaluer le contrôle de la hauteur de la torche (THC), la compatibilité logicielle et la stabilité du portique.
Fiabilité du fournisseur : la sélection d'un fabricant de machines de découpe plasma CNC vérifié avec un solide support après-vente et une disponibilité des pièces réduit les temps d'arrêt opérationnels coûteux.
Le principe de fonctionnement : pourquoi le plasma excelle dans la fabrication à grand volume
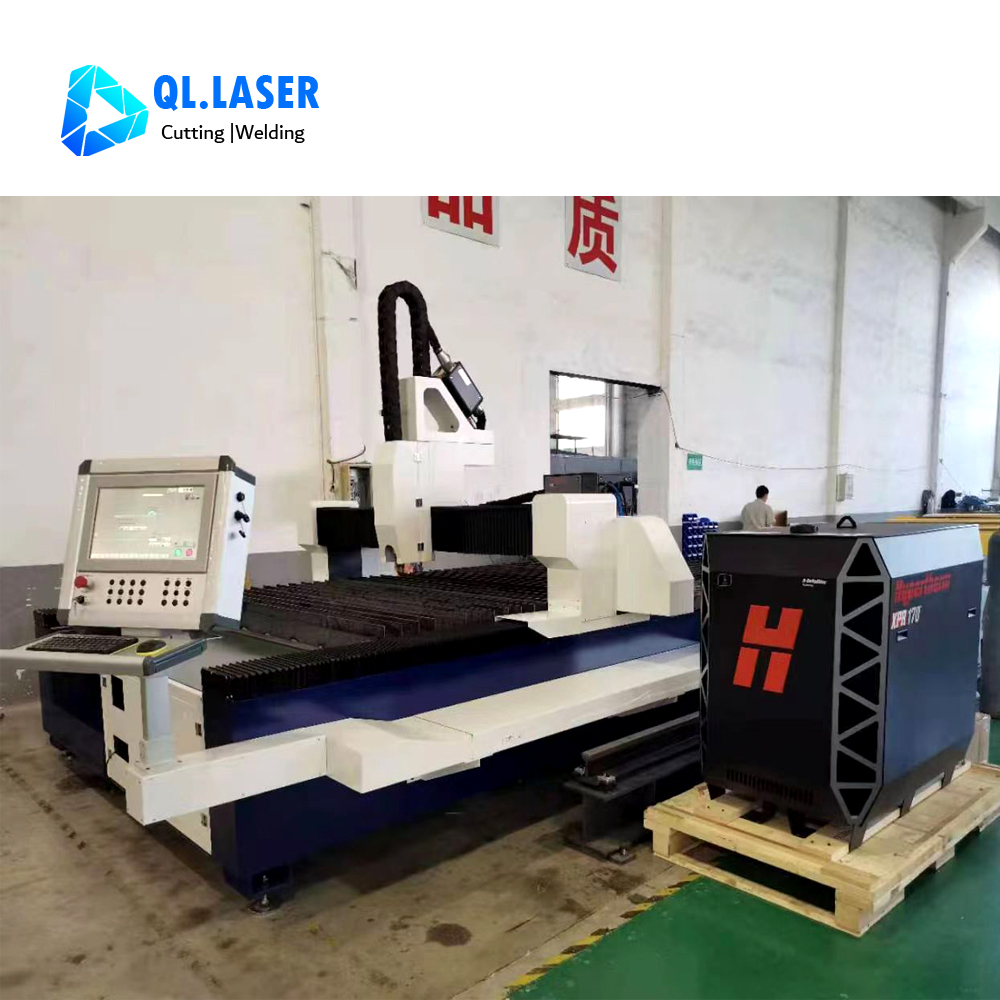
La fabrication moderne repose largement sur le Machine de découpe plasma CNC pour traiter des tôles épaisses rapidement et avec précision. Le principe de fonctionnement principal consiste à faire passer un arc électrique à travers un flux de gaz hautement comprimé. Cette énergie intense ionise le gaz, le transformant instantanément en plasma. Le jet de plasma qui en résulte atteint des températures supérieures à 20 000 degrés Celsius. Il fait fondre rapidement les métaux conducteurs d’électricité. Simultanément, le flux de gaz sous pression chasse puissamment le matériau en fusion, créant ainsi une saignée nette.
Nous pouvons facilement traduire ce processus scientifique en valeur commerciale tangible. Vous bénéficiez de capacités de perçage extrêmement rapides. Ces taux de coupe surpassent facilement les méthodes traditionnelles d’oxy-combustible. Pour les tôles d'acier d'épaisseur moyenne, le plasma offre un coût par pièce remarquablement faible. Il offre également des temps de traitement nettement plus rapides par rapport aux systèmes de découpe laser. Les ateliers produisant de gros volumes d’équipements lourds ou d’acier de construction bénéficient immédiatement de ces cycles de production accélérés.
Cependant, nous devons rester totalement transparents sur les limites opérationnelles. Le plasma gère parfaitement une fabrication rapide et intensive. Pourtant, il n’atteint pas les tolérances ultra-serrées, au micron, requises pour un travail de précision délicat. Si une application spécifique exige une précision chirurgicale absolue, vous devrez peut-être évaluer des alternatives au jet d’eau ou au laser à fibre. Mais pour la fabrication structurelle générale, le plasma reste le cheval de bataille incontesté et rentable de l’industrie.
Évaluation des types de gaz en fonction de vos exigences en matière de matériaux et de qualité
La sélection du bon gaz influence profondément la qualité des bords, la vitesse de fonctionnement et la consommation quotidienne de consommables. Le choix du gaz dicte la réaction chimique qui se produit dans la zone coupée. Nous décomposons les principales options de gaz disponibles pour les fabricants modernes.
L’air comprimé standard constitue l’option la plus accessible et la plus populaire. Il fonctionne mieux pour le traitement de base de l’acier doux. Les opérations à petit budget privilégient fortement l’aérien. Le principal avantage reste ses dépenses d'exploitation exceptionnellement faibles. Vous n'avez pas besoin de louer de grosses bouteilles de gaz. Le compromis implique une probabilité beaucoup plus élevée d’oxydation des bords. Vous verrez souvent une accumulation notable de scories nécessitant un retrait manuel.
Les fabricants traitant de l’acier au carbone jusqu’à 1,25 pouces d’épaisseur devraient fortement envisager l’oxygène industriel. Vous faites face à des dépenses d’installation initiales plus élevées. Vous consommez également des buses spécialisées plus chères. Cependant, l’oxygène permet d’obtenir les vitesses de coupe les plus rapides possibles sur l’acier doux. Cela crée une réaction exothermique. Cela laisse des bords exceptionnellement propres et prêts à souder. En éliminant d’innombrables heures de broyage secondaire, les installations d’oxygène s’amortissent généralement rapidement.
Le traitement des métaux non ferreux nécessite des configurations de gaz spécialisées. Les mélanges d’azote et d’argon-hydrogène fonctionnent mieux pour l’acier inoxydable et l’aluminium. Ils empêchent efficacement une oxydation rapide. Ils préservent l’intégrité structurelle et la finition visuelle du bord du matériau. Gardez à l’esprit que vous devez prévoir des configurations de plomberie distinctes et des exigences de ventilation spécialisées pour gérer ces gaz spéciaux en toute sécurité.
Vous devez soigneusement peser le prix des essences super par rapport aux économies de main d’œuvre. Utilisez le tableau du cadre décisionnel ci-dessous pour correspondre à vos priorités opérationnelles.
| Type de gaz |
Meilleur matériau Application |
Avantage principal |
Compromis notables |
| Air comprimé |
Acier doux standard |
Coût d’exploitation le plus bas, largement accessible |
Niveaux de scories plus élevés, oxydation des bords, vitesses plus lentes |
| Oxygène |
Acier au carbone (jusqu'à 1,25 pouces) |
Vitesses de coupe les plus rapides, bords prêts à souder |
Coût d'installation plus élevé, usure plus rapide des consommables |
| Azote / Argon-Hydrogène |
Acier inoxydable, aluminium |
Empêche l'oxydation, excellente finition des bords |
Nécessite une plomberie distincte, les coûts de gaz les plus élevés |
Capacité d’épaisseur du matériau : dimensionner correctement votre machine
L'adaptation de l'ampérage à l'épaisseur du matériau garantit des résultats constants et de haute qualité. L’ampérage de l’alimentation électrique dicte directement la capacité de coupe. Par exemple, une alimentation de 45 A gère efficacement les fines tôles CVC. À l’inverse, un placage structurel lourd exige des systèmes robustes d’une puissance comprise entre 100 A et 200 A ou plus. L'achat d'un système sous-alimenté entraîne de graves chanfreins et des pièces endommagées.
Nous devons clairement distinguer deux mesures critiques des fournisseurs. Comprendre ces termes évite des erreurs de dimensionnement coûteuses. Tout d’abord, regardez la note Production Pierce. Cette métrique indique l'épaisseur maximale qu'une machine peut percer à plusieurs reprises au cours d'un quart de travail. Il y parvient sans projeter de métal en fusion dans le bouclier de la torche. Vous devez utiliser la cote de perçage de production comme principale référence d’achat.
Deuxièmement, les fournisseurs annoncent souvent une indemnité de départ. Cela représente l’épaisseur maximale absolue que la machine peut couper. Pour y parvenir, la torche doit partir du bord même de la plaque. La capacité de séparation permet de gérer parfaitement les travaux occasionnels lourds et difficiles. Compter sur lui pour une production quotidienne continue s’avère incroyablement risqué. Le démarrage Edge ralentit les temps d’imbrication. Cela met également à rude épreuve l’alimentation électrique et détruit rapidement les consommables.
Lorsque vous spécifiez un équipement, pensez toujours à la croissance future de votre entreprise. Nous vous recommandons fortement de sélectionner une alimentation électrique dont la puissance nominale est de 20 à 30 % supérieure à votre exigence quotidienne moyenne actuelle en matière d'épaisseur. Ce tampon de puissance stratégique permet de gérer de futurs contrats plus lourds. Vous évitez d'acheter un système complètement nouveau lorsque votre atelier entreprend des projets structurels plus importants.
Critères d'évaluation de base pour les décideurs
Au-delà de l'alimentation plasma, l'architecture de support de la machine détermine son succès global. Une mécanique médiocre ruinera le rendement d’une excellente torche à plasma. Les décideurs doivent évaluer méticuleusement quatre domaines essentiels.
Intégrité structurelle du portique et de la table : des vitesses de coupe élevées génèrent une énergie cinétique importante. Un cadre en acier rigide et robuste minimise efficacement les vibrations mécaniques. Les portiques stables se traduisent directement par des coupes plus douces et précises. Les cadres en aluminium fragiles fléchissent souvent lors de changements de direction rapides, provoquant des bords irréguliers.
Contrôle automatisé de la hauteur de la torche (THC) : les plaques de métal brut sont rarement parfaitement plates. Ils se déforment de manière imprévisible en raison d’une dilatation thermique intense. Le THC automatisé mesure activement la tension de l’arc pour ajuster la hauteur de la torche en temps réel. Il reste non négociable pour prolonger la durée de vie des consommables. Il garantit également des angles de biseau constants sur des surfaces inégales et ondulées.
Compatibilité des logiciels et des contrôleurs : votre intégration CAO/FAO façonne l'efficacité du flux de travail quotidien. Assurez-vous que l'interface CNC de la machine prend en charge de manière transparente votre logiciel d'imbrication existant. Cette intégration minimise considérablement le gaspillage de matériaux. Cela réduit également considérablement le temps de formation des opérateurs, ce qui permet à votre sol d'être opérationnel plus rapidement.
Préparation des installations et risques de mise en œuvre : La préparation de votre atelier évite des retards d'installation coûteux. Examinez ces exigences essentielles en matière d’installations dès le début du processus d’achat :
Alimentation triphasée adéquate pour gérer de manière cohérente les consommations d’ampérage élevées.
Mise à la terre appropriée et dédiée pour éviter de graves interférences électriques CNC.
Des systèmes de ventilation robustes, tels que des tables aspirantes avancées ou des nappes phréatiques spécialisées, pour capturer les fumées dangereuses et les poussières métalliques.
Partenariat avec le bon fabricant de machines de découpe plasma CNC
L'approvisionnement en matériel ne représente que le début de votre parcours d'automatisation. Choisir un fournisseur fiable Le fabricant de machines de découpe plasma CNC atténue considérablement les risques opérationnels à long terme. Votre relation avec le fournisseur détermine la rapidité avec laquelle vous vous remettez des inévitables problèmes mécaniques.
Lorsque les équipements de production tombent en panne, chaque heure d’inactivité coûte de l’argent. Vous devez donner la priorité aux fournisseurs offrant une infrastructure de support technique à réponse rapide. Des équipes de service localisées ou des capacités de diagnostic à distance très réactives s'avèrent inestimables en cas de pannes soudaines. Interrogez les fournisseurs potentiels sur leurs accords de niveau de service standard et leurs temps de réponse moyens.
De nombreux acheteurs négligent les risques cachés et récurrents liés aux consommables propriétaires. S'appuyer exclusivement sur des composants exclusifs d'une source unique entraîne souvent des goulots d'étranglement frustrants dans la chaîne d'approvisionnement. Les composants de torche conformes aux normes de l'industrie garantissent que vous pouvez toujours trouver des pièces de rechange localement. Cette flexibilité permet à vos machines de fonctionner même en cas de retards d'expédition internationaux.
Examinez attentivement le devis initial concernant l’installation et la formation. Recherchez un partenaire proposant une mise en service explicite sur site. La formation des opérateurs ne doit jamais apparaître comme une surprise, un élément caché sur la facture finale. Une formation pratique garantit que votre équipe exploite en toute confiance le système complexe en toute sécurité dès le premier jour.
Enfin, lisez attentivement la documentation de garantie avant de signer. Faites clairement la distinction entre les garanties complètes du système et les accords limités portant uniquement sur les pièces. Une solide garantie couvre les composants électroniques clés, les servomoteurs et la main-d'œuvre associée nécessaire à leur remplacement.
Conclusion
Un déploiement réussi nécessite un alignement minutieux des capacités de la machine avec le flux de travail exact de votre atelier et les exigences matérielles.
Commencez votre parcours d’optimisation en réalisant une étude temporelle détaillée de vos goulots d’étranglement actuels en matière de réduction.
Cartographiez avec précision les épaisseurs de matériaux typiques pour déterminer une exigence réaliste en matière de perçage en production.
Analysez vos opérations de post-découpe pour justifier une éventuelle mise à niveau vers des configurations spécialisées en oxygène ou en azote gazeux.
Planifiez une consultation avec un expert en intégration, demandez des tests de coupe de matériaux spécifiques ou téléchargez un modèle complet de spécifications de l'acheteur pour guider votre décision finale en toute confiance.
FAQ
Q : Quel est le coût d'exploitation réel par heure d'une machine de découpe plasma CNC ?
R : Les coûts d’exploitation dépendent fortement de votre configuration spécifique. Les dépenses typiques varient de 15 $ à plus de 40 $ par heure d'arc. Ce calcul inclut la consommation d'électricité, la consommation de gaz et le remplacement de routine des consommables comme les buses et les électrodes. Des réductions d’ampérage plus élevées et des gaz super font naturellement augmenter ce taux horaire.
Q : Comment la découpe plasma CNC se compare-t-elle à la découpe laser fibre ?
R : Le plasma nécessite un investissement initial nettement inférieur. Il excelle spécifiquement dans la coupe de tôles d'acier plus épaisses dépassant 1/4 de pouce. La technologie laser à fibre offre une précision bien supérieure et des vitesses de coupe nettement plus rapides sur les métaux de faible épaisseur. Choisissez en fonction principalement de l’épaisseur quotidienne typique de votre matériau.
Q : Quelles sont les principales exigences de maintenance ?
R : Un entretien constant garantit des performances optimales. Vous devez régulièrement remplacer les consommables usés et nettoyer le corps principal de la torche. Les opérateurs doivent inspecter périodiquement les crémaillères et les pignons pour déceler toute accumulation de débris. Le maintien de niveaux de liquide adéquats dans la nappe phréatique ou le nettoyage des filtres de dépoussiérage restent également cruciaux.
Q : Une machine plasma CNC peut-elle couper des matériaux non conducteurs ?
R : Non. Le processus de coupage au plasma nécessite fondamentalement un circuit électrique complet pour fonctionner. Par conséquent, il ne fonctionne correctement que sur des métaux électriquement conducteurs. Les matériaux compatibles courants incluent l’acier au carbone, l’acier inoxydable, l’aluminium, le laiton et le cuivre. Les plastiques ou le bois nécessitent plutôt des routeurs ou des lasers.