La découpe laser traditionnelle à feuilles introduit des goulots d'étranglement inhérents pour les fabricants modernes. Les opérateurs chargent constamment de nouveaux matériaux. Ils traitent les déchets excessifs provenant des bordures de feuilles. Les équipes d'étage s'appuient fortement sur la manipulation manuelle ou robotisée des feuilles. Pour les fabricants à gros volume, ces limitations limitent le débit et gonflent les coûts des pièces. UN La machine de découpe laser alimentée en bobine fait passer votre production du traitement par lots rigide à la fabrication continue. En alimentant le métal directement depuis une bobine maîtresse massive dans l’enveloppe laser, les fabricants atteignent un temps d’inactivité proche de zéro. Vous maximisez également instantanément l’utilisation des matériaux. Ce guide détaille les applications industrielles spécifiques des systèmes alimentés par bobine. Nous décomposons les critères d’évaluation technique nécessaires à la mise à niveau de votre atelier. Enfin, nous mettons en évidence les réalités réelles de mise en œuvre de l’adoption de la technologie de coupe continue. Vous découvrirez comment la suppression des marges de feuille standard a un impact direct sur vos résultats. Poursuivez votre lecture pour évaluer si l’automatisation continue correspond à l’agencement de votre usine.
Points clés à retenir
Fonction principale : Les lasers alimentés en bobines sont utilisés pour automatiser la transition des bobines de métal brut en pièces finies et imbriquées sans étapes intermédiaires de cisaillement ou de découpage.
Avantage principal : élimine les contraintes de feuilles standard, permettant une imbrication continue à 100 %, ce qui réduit généralement les rebuts de matériaux de 10 à 15 %.
Intégration du système : le succès ne dépend pas seulement du laser, mais aussi de la précision de la machine intégrée de déroulement et de nivellement des bobines pour éviter les contraintes sur les matériaux et les collisions de tête.
Cas d'utilisation idéal : Idéal pour les environnements de production répétitifs et à volume élevé (automobile, CVC, appareils électroménagers) où des cycles de production longs et ininterrompus justifient la dépense d'investissement initiale.
La mécanique d'une ligne de découpe laser en bobine
Déroulage et alimentation
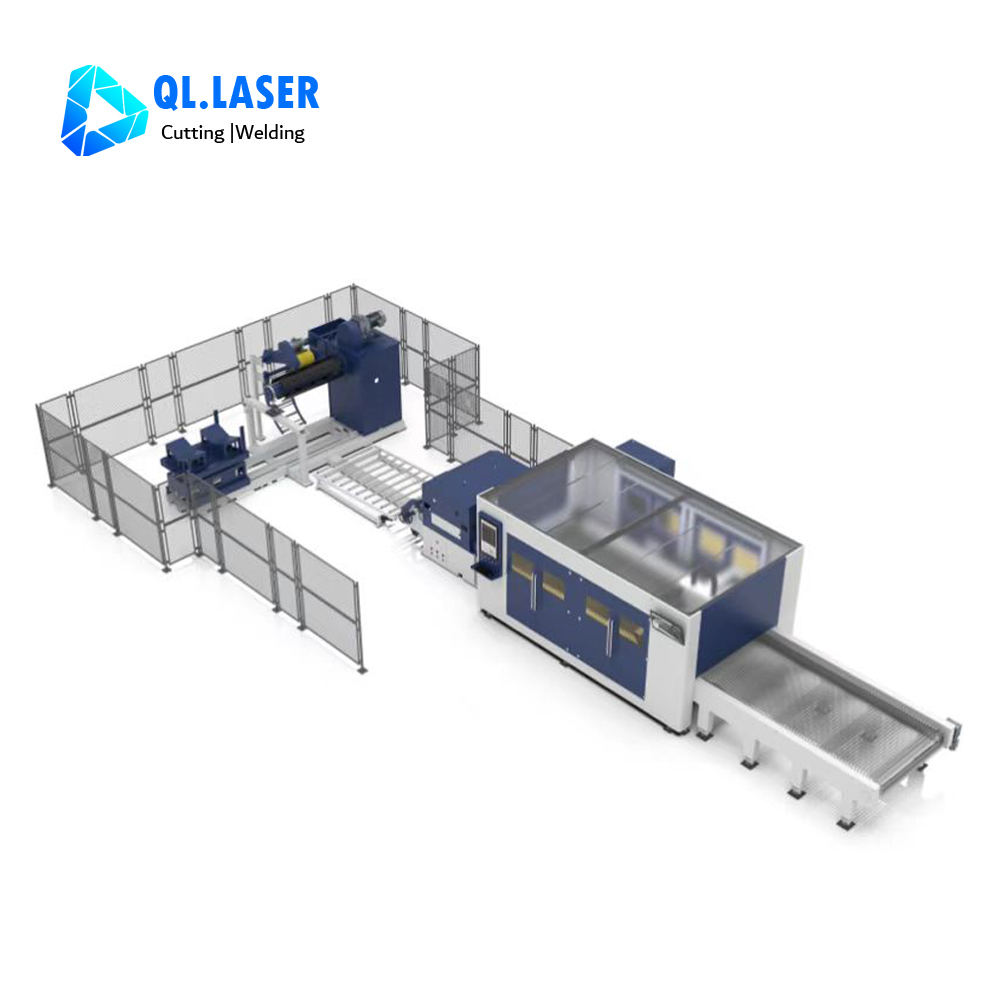
Le processus frontal dicte la vitesse et la stabilité globales de l’ensemble de la chaîne de production. Le traitement commence lorsqu'un dérouleur motorisé robuste déroule le métal brut. Le dérouleur alimente ce matériau directement dans une fosse d'accumulation. Cet accumulateur crée une boucle de mou nécessaire dans la bande métallique. Le maintien de ce jeu de boucle évite les pics de tension soudains lors de l'indexation à grande vitesse. Si le laser accélère rapidement, la boucle lâche absorbe la traction mécanique. Cette isolation protège la tête de coupe des vibrations. Il garantit également un suivi cohérent des matériaux dans le reste de la machine.
L'opérateur charge la bobine maîtresse sur le mandrin expansible.
Le dérouleur tourne lentement, alimentant le matériau dans la fosse de bouclage.
Des capteurs surveillent la profondeur de la boucle pour contrôler la vitesse du dérouleur.
Le matériau monte dans les rouleaux redresseurs pour être conditionné.
Le rôle critique du nivellement
Installation d'un système intégré La machine de déroulement et de nivellement de bobines est strictement non négociable pour une fabrication continue. Les bobines de métal brut stockent d’énormes quantités de contraintes internes appelées mémoire de bobine. Si vous introduisez un matériau inégal dans une enceinte laser étanche, il se courbera vers le haut. Cette courbure entraîne des collisions catastrophiques de têtes laser. L'unité de nivellement neutralise cette contrainte interne du matériau. Plusieurs rouleaux décalés plient le métal au-delà de sa limite d'élasticité. Ce processus d'aplatissement rigoureux garantit que le métal repose parfaitement à plat à l'intérieur du lit de coupe. Un nivellement approprié garantit des tolérances serrées et protège les lentilles optiques sensibles.
Synchronisation de coupe continue
Un La machine automatique de traitement de bobines doit synchroniser avec précision ses mécanismes d'alimentation. Il associe l'alimentation du convoyeur ou du rouleau pinceur directement au système de portique laser. Cette intégration permet une découpe à la volée ou une indexation à grande vitesse. Au fur et à mesure que le matériau avance, le logiciel de contrôle calcule la position exacte de la bande. La tête de coupe se déplace simultanément pour s'adapter à la vitesse du matériau. Ce mouvement synchronisé élimine les délais d'arrêt et de départ. L'alimentation continue de la bande maintient le faisceau laser actif pendant un pourcentage plus élevé de votre quart de travail.
Applications à grand volume : à quoi sert-il réellement ?
Remplacement des caches et des estampages automobiles
Les constructeurs automobiles exploitent cette technologie pour remplacer les outils durs et coûteux des presses à estamper traditionnelles. Les matrices d'estampage coûtent des milliers de dollars et prennent des semaines à fabriquer. UN La ligne de découpe laser en bobine permet des modifications immédiates de la conception des composants structurels. Les ingénieurs peuvent modifier instantanément les supports et les tôles du moteur sans délais de réoutillage. Cette flexibilité s'avère inestimable pendant la phase de prototypage et les séries de production en moyenne série. Les constructeurs automobiles accélèrent la mise sur le marché tout en réduisant leur stock d'outillage.
CVC, toiture et conduits
Les secteurs du CVC et de la toiture exigent des pièces exceptionnellement longues et non standard. Ces profils dépassent facilement les dimensions des tôles traditionnelles. Les systèmes continus excellent dans la production de longs emballages de conduits et de panneaux à joints debout continus. Les lasers à plat standard vous limitent à une longueur de feuille maximale. Le traitement des bobines supprime entièrement cette barrière physique. Vous pouvez couper des pièces mesurant des dizaines de pieds de long en un seul mouvement continu. Cette capacité réduit les processus de soudage et d’assemblage secondaires ultérieurs.
Panneaux de toiture à joints debout continus
Emballages de conduits commerciaux extra-longs
Persiennes architecturales sans soudure
Canaux structurels étendus
Produits blancs et meubles en métal
Les fabricants d’appareils utilisent des configurations continues pour produire en masse des panneaux d’appareils standardisés. Le secteur du meuble métallique en dépend pour le traitement des cadres intérieurs. Ces installations ne nécessitent aucune interruption de manutention pour respecter les quotas de production. En éliminant le chargement manuel des feuilles, les lignes de production fonctionnent de manière autonome pendant des heures. Les opérateurs surveillent simplement le convoyeur de déchargement. Cette approche rationalisée permet de maintenir les chaînes d'assemblage entièrement approvisionnées sans retards coûteux.
Pièces structurelles de gros calibre
Les systèmes continus modernes offrent une évolutivité remarquable sur différents types de matériaux. Vous pouvez traiter de l’aluminium de faible épaisseur aussi facilement que des composants structurels plus épais. Lorsqu'elle est correctement équipée, la machine sert de lieu dédié Coupe-bobine de 6 mm pour acier au carbone lourd. Le traitement du métal épais à partir d’une bobine nécessite des rouleaux redresseurs robustes. Cela nécessite également une force de serrage importante pour pousser une bande épaisse à travers la zone de coupe. Les lasers à fibre haute puissance vaporisent efficacement ces matériaux plus épais.
Systèmes laser alimentés en bobine par rapport aux systèmes laser traditionnels alimentés en feuilles : évaluation du retour sur investissement
Utilisation des matériaux (efficacité de la nidification)
Les plates-formes traditionnelles obligent les programmeurs à imbriquer des feuilles délimitées. Vous devez laisser des marges sur tout le périmètre de chaque feuille individuelle. Le traitement continu débloque une imbrication de longueur infinie. La suppression des marges des bords avant et arrière des feuilles prédécoupées réduit directement votre coût par pièce. Les pièces peuvent s'emboîter de manière transparente à travers la limite où un bord de feuille existerait normalement. Ce seul avantage réduit généralement les déchets de matières premières de dix à quinze pour cent.
Tableau de comparaison de l'efficacité de l'imbrication
| Caractéristique |
traditionnel alimenté par bobine et alimenté par feuilles |
du système laser |
| Limites de nidification |
Contraint par les bords de feuille standard (par exemple, 4x8, 5x10). |
Longueur de bande infinie ; imbrication continue sans contrainte. |
| Débris de bord |
Nécessite des pinces/marges de début, de fin et latérales. |
Élimine entièrement les marges principales et finales. |
| Verrouillage partiel |
Limité à la mise en page actuelle d’une seule feuille. |
Les pièces s’emboîtent sur des mètres continus de matériau. |
| Augmentation du rendement moyen |
Rendement de base. |
Généralement +10 % à +15 % de rendement en matériau supérieur. |
Temps de cycle et réduction du travail
Chaque fois qu'un laser traditionnel termine une feuille, la machine s'arrête. Vous devez décharger le squelette et charger un nouveau flan. UN La machine de découpe continue des métaux élimine ce temps d'arrêt frustrant dû au remplacement des feuilles. Il élimine activement le besoin pour les opérateurs de chariots élévateurs de transporter constamment des feuilles brutes. Les heures de travail sont redirigées vers le contrôle qualité ou les opérations secondaires. Votre temps de broche augmente considérablement car le laser s'arrête rarement pour les changements de matières premières.
Inventaire et logistique
Comparez le stockage de palettes de feuilles standard au stockage de bobines brutes. Les palettes nécessitent un espace de stockage important et une logistique complexe. Les bobines nécessitent beaucoup moins d’empreinte physique par tonne d’acier. Les aciéries vendent également généralement des bobines à un prix par livre inférieur à celui des tôles transformées. L’achat de matières premières en bobines en vrac réduit immédiatement les coûts d’achat. Votre installation gère moins de mouvements logistiques par équipe, améliorant ainsi la sécurité globale de l'usine.
Critères d'évaluation technique pour un système laser de production de masse
Empreinte et disposition du système
La mise en œuvre de l’automatisation continue nécessite une évaluation minutieuse de l’agencement de vos installations. Les lignes de bobines nécessitent un espace linéaire au sol important. Les installations s'étendent souvent sur 20 à 40 mètres de longueur. Vous devez loger le dérouleur, le bloc redresseur, la fosse de bouclage et les tables d'extraction. Vous ne pouvez pas plier ou incliner facilement la chaîne de production. Assurez-vous que le sol de votre usine peut supporter les lourdes exigences de fondation de la fosse d’accumulation. Une bonne planification de la mise en page évite de graves goulots d'étranglement dans le flux de travail.
d'exigences d'encombrement standard
| Module |
d'espace linéaire estimées |
Exigences de fondation |
| Dérouleur et voiture de bobine |
3 à 5 mètres |
Socle en béton armé |
| Niveleur et Lisseur |
2 à 4 mètres |
Revêtement de sol d'usine standard |
| Fosse de bouclage (accumulateur) |
3 à 6 mètres |
Fosse excavée (la profondeur varie) |
| Boîtier laser et lit de découpe |
6 à 12 mètres |
Coussinets vibrants isolés |
| Convoyeur d'extraction |
4 à 8 mètres |
Revêtement de sol d'usine standard |
Épaisseur du matériau et capacité du laser
Évaluez l’association de la puissance de votre laser à fibre avec les capacités de nivellement mécanique. Un laser à haute puissance ne sert à rien si le lisseur ne peut pas aplatir le métal. Assurez-vous que les rouleaux redresseurs et les entraînements de pincement possèdent des valeurs nominales appropriées pour le matériau maximum prévu. Si vous envisagez de couper des tôles épaisses, vérifiez que les composants peuvent réellement fonctionner sans caler. Une pression de nivellement insuffisante laissera les matériaux lourds courbés à l’intérieur de l’enveloppe de coupe.
Flexibilité bimode
De nombreuses installations ne sont pas prêtes à s’engager dans le traitement à 100 % des bobines. Si cela ressemble à votre magasin, évaluez les machines hybrides bimode. Ces configurations flexibles permettent à la fois le traitement en bobine et l'alimentation manuelle traditionnelle d'une seule feuille. Vous pouvez faire fonctionner de gros volumes à partir d’un serpentin pendant le quart de nuit. Pendant le quart de jour, les opérateurs contournent le chargeur de bobines pour charger manuellement les feuilles standard. Cette polyvalence prend parfaitement en charge les travaux de courte durée et les travaux de prototypage rapide.
Intégration logicielle et MES
Le logiciel dicte la véritable efficacité d'un système laser de production de masse . Évaluez minutieusement le logiciel d’imbrication propriétaire. Il doit prendre en charge nativement la découpe continue du Web. Le logiciel doit appliquer automatiquement des micro-joints à des pièces spécifiques. Le micro-jointage empêche les petites pièces de tomber à travers les lattes de la machine avant l'extraction. De plus, la plateforme de contrôle doit s'intégrer directement à vos systèmes ERP/MES existants. L'intégration transparente des données permet une mise en file d'attente automatique des tâches et un suivi de la production en temps réel.
Réalités de mise en œuvre et risques de production
Dépense d'investissement initiale (CapEx)
Reconnaissez de manière transparente que les coûts d’équipement initiaux sont considérablement plus élevés que ceux des lasers à plat autonomes. Vous achetez une ligne de production automatisée complète. Votre modèle de retour sur investissement doit s’appuyer sur des taux d’utilisation extrêmement élevés. Les installations fonctionnant en plusieurs équipes récupèrent rapidement cet investissement. Les ateliers à équipe unique peuvent avoir du mal à justifier la dépense initiale. Effectuez une analyse détaillée du volume avant de signer un bon de commande d’équipement.
Frais généraux de maintenance
Les systèmes continus introduisent une complexité mécanique supplémentaire dans votre atelier. La maintenance des installations comprend désormais l'entretien des dérouleurs hydrauliques et des rouleaux redresseurs motorisés. Les équipes doivent également maintenir des mécanismes automatisés de tri des pièces. Cette complexité nécessite des techniciens polyvalents capables de dépanner à la fois l’optique et l’hydraulique lourde. Ne sous-estimez pas la nécessité de programmes de maintenance préventive robustes. Négliger les rouleaux de nivellement avant dégradera rapidement votre précision de coupe.
Erreurs courantes : négliger l’entretien des rouleaux redresseurs est la principale cause de mauvaise qualité de coupe. Les fabricants blâment souvent les paramètres du laser lorsque le problème réel provient de rouleaux de nivellement sales ou usés.
Stratégies d'extraction de pièces
Résolvez le sérieux goulot d’étranglement du déchargement des pièces. L'exploitation d'une ligne de production continue signifie que vous produisez des pièces beaucoup plus rapidement qu'avec des poignées de tri manuelles. Évaluer la nécessité de solutions d’extraction automatisées. Les mises à niveau courantes incluent des portes abattantes automatisées, des convoyeurs magnétiques ou des systèmes robotisés de prélèvement et de placement. Si vous ne parvenez pas à automatiser la phase de déchargement, vous arrêterez constamment le laser. La machine restera inactive pendant que les opérateurs dégagent frénétiquement la bande transporteuse.
Conclusion
Une ligne laser continue n’est pas un outil d’atelier à usage général. Il reste un actif hautement spécialisé conçu pour des stratégies agressives de réduction des coûts dans la production de masse. Les gestionnaires d'installations doivent strictement donner la priorité aux fournisseurs faisant preuve d'une technologie de mise à niveau frontale robuste. La fiabilité de la tête de découpe laser dépend de la planéité du matériau alimenté en dessous. Effectuez immédiatement une étude détaillée du temps et une analyse des rebuts. Comparez vos rendements de feuilles standard actuels avec des modèles d'imbrication continue infinie. Ces mesures valideront votre calendrier prévu avant de lancer un appel d’offres pour l’équipement.
FAQ
Q : Une ligne laser alimentée en bobine peut-elle également couper des feuilles prédécoupées standard ?
R : Oui, de nombreux systèmes modernes sont dotés d’une conception à double alimentation. Cela permet aux opérateurs de contourner facilement et entièrement le chargeur de bobines. Ils peuvent charger manuellement des feuilles simples pour des travaux personnalisés ou à faible volume sans démonter la ligne principale.
Q : Quelle est l’épaisseur maximale de matériau qu’un laser alimenté par bobine peut traiter ?
R : Bien qu'historiquement limités aux jauges fines, les systèmes de nivellement avancés et les lasers à fibre haute puissance repoussent ces limites. De nombreuses lignes modernes traitent de l'acier doux jusqu'à 6 mm, et parfois 8 mm, en fonction strictement des spécifications de l'équipement.
Q : Comment fonctionne le tri des pièces sur une ligne de découpe laser continue ?
R : Contrairement aux lits statiques traditionnels, les pièces sont généralement micro-jointées directement au squelette. Ils voyagent sur un tapis roulant. Alternativement, les pièces tombent à travers des trappes sur des convoyeurs de tri secondaires pour éviter d'arrêter le laser principal.
Q : La découpe laser alimentée en bobine remplace-t-elle l’estampage traditionnel ?
R : Pour de nombreuses applications à volume moyen à élevé, oui. Cela élimine le besoin de matrices personnalisées. Cela permet un prototypage rapide, des modifications de conception sans frais et une production très rentable de géométries complexes qui restent trop coûteuses à estamper.