Традиционная листовая лазерная резка создает узкие места для современных производителей. Операторы постоянно загружают новые материалы. Они перерабатывают излишки отходов с краев листа. Бригады на этажах в значительной степени полагаются на ручную или роботизированную обработку листов. Для крупных производителей эти ограничения ограничивают пропускную способность и увеличивают стоимость деталей. А Станок для лазерной резки с рулонной подачей переводит ваше производство с жесткой серийной обработки на непрерывное производство. Подавая металл непосредственно из массивной основной катушки в оболочку лазера, производители достигают практически нулевого времени простоя. Вы также мгновенно максимизируете использование материала. В этом руководстве подробно описаны конкретные промышленные применения систем с рулонной подачей. Мы разберем критерии технической оценки, необходимые для модернизации вашего цеха. Наконец, мы подчеркиваем реальные реалии внедрения технологии непрерывной резки. Вы узнаете, как удаление стандартных полей листа напрямую влияет на вашу прибыль. Читайте дальше, чтобы оценить, соответствует ли непрерывная автоматизация планировке вашего предприятия.
Ключевые выводы
Основная функция: лазеры с рулонной подачей используются для автоматизации перехода рулонов необработанного металла в готовые вложенные детали без промежуточных этапов резки или вырубки.
Основное преимущество: устраняет стандартные ограничения листов, обеспечивая 100% непрерывную раскладку, что обычно снижает отходы материала на 10–15%.
Системная интеграция: успех зависит не только от лазера, но и от точности встроенной машины для размотки и выравнивания рулонов, позволяющей предотвратить напряжение материала и удары головки.
Идеальный вариант использования: лучше всего подходит для крупносерийных, повторяющихся производственных сред (автомобильная промышленность, системы отопления, вентиляции и кондиционирования, бытовая техника), где длительные непрерывные производственные циклы оправдывают первоначальные капитальные затраты.
Механика линии лазерной резки рулонов
Размотка и подача
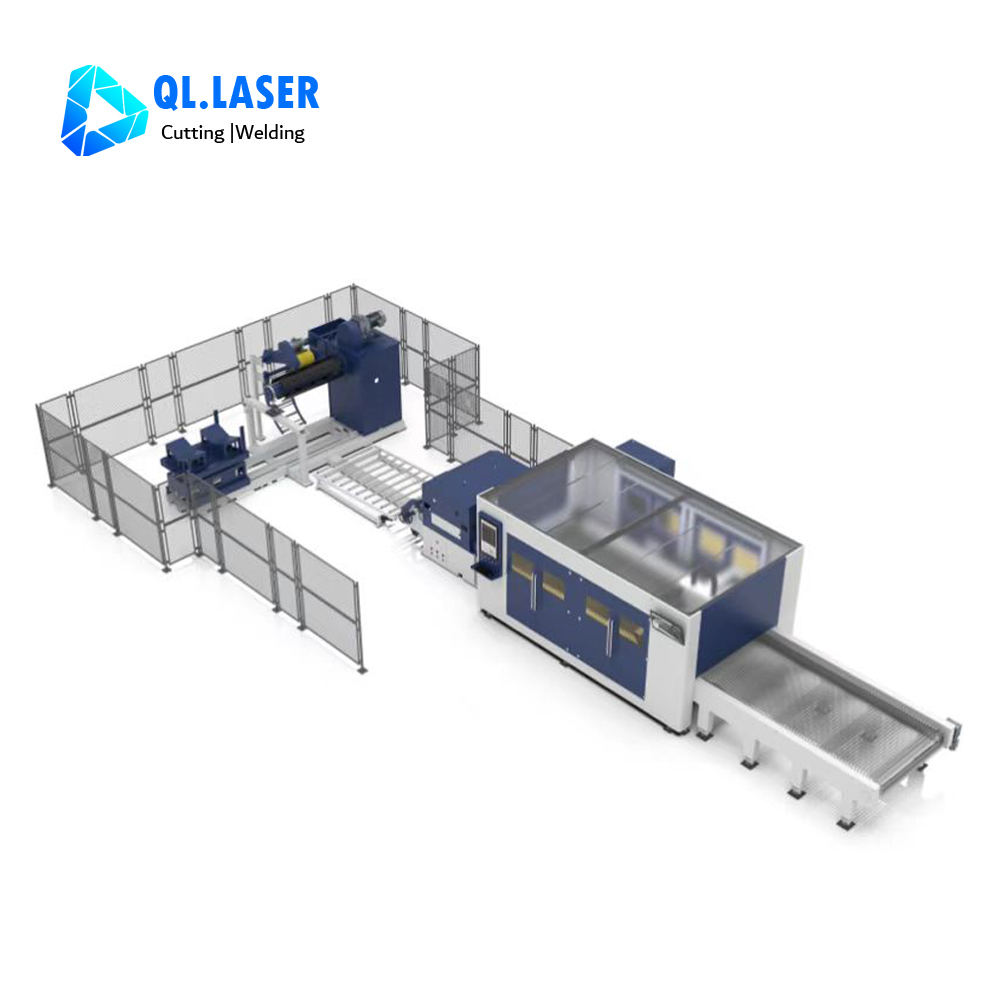
Предварительный процесс определяет общую скорость и стабильность всей производственной линии. Обработка начинается, когда мощный моторизованный разматыватель разматывает необработанный металл. Разматыватель подает этот материал непосредственно в накопительную яму. Этот аккумулятор создает необходимую слабину в металлическом полотне. Поддержание этой слабины петли предотвращает внезапные скачки натяжения во время индексации на высокой скорости. Если лазер ускоряется быстро, слабая петля поглощает механическое притяжение. Эта изоляция защищает режущую головку от вибрации. Это также обеспечивает постоянное отслеживание материала в остальной части машины.
Оператор загружает основную катушку на разжимную оправку.
Разматыватель медленно вращается, подавая материал в петлеобразную яму.
Датчики контролируют глубину петли, чтобы контролировать скорость разматывателя.
Материал подается вверх к правильным валкам для кондиционирования.
Критическая роль прокачки
Установка интегрированного Машина для размотки и правки рулонов строго не подлежит обсуждению при непрерывном производстве. Катушки из необработанного металла хранят огромное количество внутреннего напряжения, известного как память катушки. Если вы поместите неровный материал в плотный корпус лазера, он выгнется вверх. Этот изгиб приводит к катастрофическим столкновениям лазерных головок. Правильный блок нейтрализует это внутреннее напряжение материала. Несколько расположенных в шахматном порядке роликов сгибают металл до предела текучести. Этот строгий процесс правки гарантирует, что металл лежит идеально ровно внутри режущей станины. Правильное выравнивание гарантирует жесткие допуски и защищает чувствительные оптические линзы.
Синхронизация непрерывной резки
Ан Автоматическая машина для обработки рулонов должна точно синхронизировать свои механизмы подачи. Он соединяет конвейер или прижимные ролики непосредственно с лазерной портальной системой. Эта интеграция позволяет выполнять резку на лету или высокоскоростную индексацию. По мере продвижения материала управляющее программное обеспечение рассчитывает точное положение полотна. Режущая головка движется одновременно в соответствии со скоростью материала. Это синхронизированное движение исключает задержки, связанные с остановкой и движением. Непрерывная подача полотна сохраняет активность лазерного луча в течение большей части рабочей смены.
Крупномасштабные приложения: для чего они на самом деле используются?
Замена автомобильной вырубки и штамповки
Производители автомобилей используют эту технологию для замены дорогостоящего твердого инструмента в традиционных штамповочных прессах. Штамповочные штампы стоят тысячи долларов, а изготовление занимает несколько недель. А Линия лазерной резки катушек позволяет немедленно вносить изменения в конструкцию конструктивных компонентов. Инженеры могут мгновенно менять кронштейны и пластины двигателя без задержек с переоснащением. Эта гибкость оказывается неоценимой на этапе прототипирования и среднесерийного производства. Автопроизводители сокращают время вывода продукции на рынок и сокращают запасы инструментов.
ОВиК, кровля и воздуховоды
В сфере отопления, вентиляции и кондиционирования воздуха и кровельных работ требуются исключительно длинные нестандартные детали. Эти профили легко превосходят традиционные размеры листов. Системы непрерывного действия превосходно подходят для производства оберток для длинных воздуховодов и панелей с непрерывным стоячим фальцем. Стандартные планшетные лазеры ограничивают максимальную длину листа. Обработка катушек полностью устраняет этот физический барьер. Вы можете разрезать детали длиной в десятки футов одним непрерывным движением. Эта возможность сокращает последующие процессы сварки и соединения.
Кровельные панели с непрерывным стоячим фальцем
Сверхдлинные коммерческие обертки для воздуховодов
Бесшовные архитектурные жалюзи
Расширенные структурные каналы
Бытовая техника и металлическая мебель
Производители бытовой техники используют непрерывные установки для массового производства стандартизированных панелей приборов. Сектор металлической мебели использует их для обработки внутренних каркасов. Этим объектам не требуются перерывы в погрузочно-разгрузочных работах для выполнения квот на выпуск продукции. Благодаря исключению ручной загрузки листов производственные линии работают автономно в течение нескольких часов. Операторы просто контролируют разгрузочный конвейер. Благодаря такому оптимизированному подходу сборочные линии полностью укомплектованы без дорогостоящих задержек.
Тяжелые конструктивные детали
Современные системы непрерывного действия предлагают замечательную масштабируемость для различных типов материалов. Вы можете обрабатывать тонкий алюминий так же легко, как и более толстые конструкционные детали. При правильном оснащении машина служит специализированным Резак для рулонов диаметром 6 мм для тяжелой углеродистой стали. Обработка толстолистового металла из рулонов требует надежных правильных валков. Также требуется значительная сила зажима, чтобы протолкнуть толстое полотно через зону резки. Мощные волоконные лазеры эффективно испаряют эти более толстые материалы.
Рулонная подача против традиционных лазерных систем с листовой подачей: оценка окупаемости инвестиций
Использование материала (эффективность раскроя)
Традиционные планшетные компьютеры вынуждают программистов использовать ограниченную вложенность листов. Необходимо оставить поля по всему периметру каждого отдельного листа. Непрерывная обработка открывает возможность вложения бесконечной длины. Удаление полей по передней и задней кромке предварительно нарезанных листов напрямую снижает стоимость детали. Детали могут плавно соединяться по границе, где обычно находится край листа. Это единственное преимущество обычно снижает количество отходов сырья на десять-пятнадцать процентов.
Сравнительная таблица эффективности раскроя
| Традиционная |
лазерная система с листовой подачей |
Лазерная система с рулонной подачей |
| Вложение границ |
Ограничено стандартными краями листа (например, 4x8, 5x10). |
Бесконечная длина паутины; неограниченное непрерывное вложение. |
| Краевой лом |
Требуются ведущие, конечные и боковые зажимы/поля. |
Полностью устраняет ведущие и конечные поля. |
| Блокировка деталей |
Ограничено текущим макетом одного листа. |
Детали фиксируются на непрерывных метрах материала. |
| Средний прирост урожайности |
Базовая доходность. |
Обычно выход материала выше на +10–+15%. |
Время цикла и сокращение трудозатрат
Каждый раз, когда традиционный лазер завершает обработку листа, машина останавливается. Вам необходимо разгрузить каркас и загрузить свежую заготовку. А Станок непрерывной резки металла исключает утомительные простои, связанные с заменой листов. Это активно устраняет необходимость для операторов вилочных погрузчиков постоянно транспортировать необработанные листы. Рабочее время перенаправляется на контроль качества или второстепенные операции. Время работы вашего шпинделя значительно увеличивается, поскольку лазер редко останавливается для смены сырья.
Инвентаризация и логистика
Сравните хранение стандартных поддонов с листами и хранение необработанных рулонов. Паллеты требуют значительного стеллажа и сложной логистики. Рулоны требуют гораздо меньше физической нагрузки на тонну стали. Сталелитейные заводы также обычно продают рулоны по более низкой цене за фунт, чем обработанные листы. Покупка сырья в рулонах сразу снижает затраты на закупки. Ваше предприятие обрабатывает меньше логистических перемещений за смену, что повышает общую безопасность предприятия.
Критерии технической оценки лазерной системы массового производства
Размер и компоновка системы
Внедрение непрерывной автоматизации требует тщательной оценки планировки вашего предприятия. Змеевиковые линии требуют значительной линейной площади. Длина установок часто составляет от 20 до 40 метров. Вам необходимо разместить разматыватель, выпрямляющий блок, петлевую яму и столы для извлечения. Вы не можете легко согнуть или наклонить производственную линию. Убедитесь, что ваш завод может выдержать тяжелые требования к фундаменту аккумуляторной ямы. Правильное планирование макета предотвращает серьезные узкие места в рабочем процессе.
«Стандартные требования к занимаемой площади»
| Модуль |
Расчетные |
требования к фундаменту в линейном пространстве |
| Разматыватель и катушка |
от 3 до 5 метров |
Железобетонная подушка |
| Выравниватель и выпрямитель |
от 2 до 4 метров |
Стандартный заводской пол |
| Циклическая яма (аккумулятор) |
от 3 до 6 метров |
Выкопанная яма в полу (глубина варьируется) |
| Лазерный корпус и станина для резки |
от 6 до 12 метров |
Изолированные виброподушки |
| Экстракционный конвейер |
от 4 до 8 метров |
Стандартный заводской пол |
Толщина материала и мощность лазера
Оцените сочетание мощности вашего волоконного лазера с возможностями механического нивелирования. Лазер высокой мощности ничего не значит, если выпрямитель не может выровнять металл. Убедитесь, что валки правильной машины и зажимные приводы имеют соответствующие номинальные характеристики для максимально предполагаемого материала. Если вы планируете резать толстую пластину, убедитесь, что компоненты действительно могут работать без остановок. Недостаточное давление выравнивания приведет к прогибанию тяжелых материалов внутри зоны резки.
Гибкость двухрежимного режима
Многие предприятия не готовы к 100% переработке рулонов. Если это похоже на ваш магазин, оцените гибридные двухрежимные машины. Эти гибкие конфигурации позволяют осуществлять как обработку с рулонной подачей, так и традиционную полистовую подачу вручную. Вы можете запускать большие объемы с катушки в ночную смену. В дневную смену операторы обходят рулонный податчик и загружают стандартные листы вручную. Эта универсальность идеально подходит для мелкосерийных работ и быстрого создания прототипов.
Интеграция программного обеспечения и MES
Программное обеспечение определяет истинную эффективность лазерная система массового производства . Тщательно оцените фирменное программное обеспечение для раскроя. Он должен изначально поддерживать непрерывную резку полотна. Программное обеспечение должно автоматически наносить микростыки на определенные детали. Микростыковка предотвращает выпадение мелких деталей через планки машины перед их извлечением. Более того, платформа управления должна напрямую интегрироваться с существующими системами ERP/MES. Бесшовная интеграция данных позволяет автоматически формировать очередь заданий и отслеживать производство в режиме реального времени.
Реалии реализации и производственные риски
Первоначальные капитальные затраты (CapEx)
Честно признайте, что первоначальные затраты на оборудование значительно выше, чем у автономных планшетных лазеров. Вы приобретаете полностью автоматизированную производственную линию. Ваша модель рентабельности инвестиций должна основываться на чрезвычайно высоком коэффициенте использования. Предприятия, работающие в несколько смен, быстро окупают эти инвестиции. Мастерским, работающим в одну смену, может быть сложно оправдать первоначальные затраты. Прежде чем подписывать заказ на закупку оборудования, проведите подробный анализ объемов.
Накладные расходы на техническое обслуживание
Системы непрерывного действия усложняют работу вашего цеха. Техническое обслуживание объекта теперь включает обслуживание гидравлических разматывателей и моторизованных правильных валков. Команды также должны поддерживать автоматизированные механизмы сортировки деталей. Эта сложность требует наличия технических специалистов с перекрестной подготовкой, способных устранять неисправности как оптики, так и тяжелой гидравлики. Не стоит недооценивать необходимость надежных графиков профилактического обслуживания. Пренебрежение передними выравнивающими роликами быстро снизит точность резки.
Распространенные ошибки: Пренебрежение техническим обслуживанием роликов правильных машин считается основной причиной плохого качества резки. Производители часто винят параметры лазера, когда реальная проблема связана с загрязнением или износом правильных роликов.
Стратегии извлечения деталей
Устраните серьезную проблему, связанную с выгрузкой деталей. Работа на непрерывной производственной линии означает, что вы производите детали намного быстрее, чем при ручной сортировке. Оцените необходимость автоматизированных решений по экстракции. Обычные обновления включают в себя автоматические открывающиеся двери, магнитные конвейеры или роботизированные системы захвата и размещения. Если вам не удастся автоматизировать этап разгрузки, вы будете постоянно останавливать лазер. Машина будет простаивать, пока операторы лихорадочно очищают конвейерную ленту.
Заключение
Непрерывная лазерная линия не является универсальным инструментом для мастерских. Он остается узкоспециализированным активом, предназначенным для агрессивных стратегий снижения затрат при массовом производстве. Менеджеры объектов должны строго отдавать предпочтение поставщикам, демонстрирующим надежную технологию клиентского выравнивания. Лазерная режущая головка надежна настолько, насколько плоская поверхность подаваемого под нее материала. Немедленно проведите детальное исследование времени и анализ брака. Сравните текущий выход стандартного листа с моделями бесконечного непрерывного раскроя. Эти показатели проверят ожидаемые сроки, прежде чем вы инициируете запрос предложений на оборудование.
Часто задаваемые вопросы
Вопрос: Может ли лазерная линия с рулонной подачей также резать стандартные предварительно нарезанные листы?
О: Да, многие современные системы имеют конструкцию с двойной подачей. Это позволяет операторам легко обойти устройство подачи катушки. Они могут вручную загружать отдельные листы для выполнения заказных или небольших объемов работ без демонтажа основной линии.
Вопрос: Какую максимальную толщину материала может обрабатывать катушечный лазер?
Ответ: Хотя исторически они были ограничены тонкими калибрами, современные системы нивелирования и мощные волоконные лазеры расширяют эти пределы. Многие современные линии обрабатывают мягкую сталь толщиной до 6 мм, а иногда и 8 мм, в зависимости от технических характеристик оборудования.
Вопрос: Как происходит сортировка деталей на линии непрерывной лазерной резки?
Ответ: В отличие от традиционных статических кроватей, детали обычно прикрепляются непосредственно к каркасу посредством микросоединений. Они едут по конвейерной ленте. Альтернативно, детали падают через люки на вторичные сортировочные конвейеры, чтобы предотвратить остановку основного лазера.
Вопрос: Заменяет ли лазерная резка с рулонной подачей традиционную штамповку?
О: Да, для многих приложений среднего и высокого объема. Это устраняет необходимость в специальных штампах. Это позволяет быстро создавать прототипы, вносить изменения в конструкцию без затрат и высокорентабельно производить изделия сложной геометрии, штамповка которых остается слишком дорогостоящей.