Visualizações: 0 Autor: Editor do site Horário de publicação: 15/09/2026 Origem: Site


A atualização para um sistema de grande formato representa uma decisão crítica de capital. Ele altera fundamentalmente o fluxo de trabalho, a planta baixa e a capacidade de suas instalações. Pequenas atualizações de equipamentos oferecem ganhos diários incrementais. Em contraste, grandes revisões de equipamentos mudam completamente a forma como você faz negócios. Em um determinado limite de produção, as camas de laser padrão 4x8 ou 5x10 tornam-se gargalos graves. Você encontra sua oficina de fabricação forçada a terceirizar componentes grandes. Alternativamente, você desperdiça valiosas horas de trabalho em operações de soldagem de múltiplas peças. Vemos essa limitação frequentemente em lojas de empregos em crescimento. Este guia fornece uma estrutura cética e baseada em evidências. Isso ajuda você a determinar se trazer um A máquina de corte a laser de pórtico de grande formato interna se alinha ao seu volume real de produção. Exploraremos as metas de retorno sobre o investimento e as capacidades necessárias das instalações. Você aprenderá a identificar os gatilhos operacionais que justificam a compra. Também cobrimos as realidades ocultas de implementação que muitos compradores ignoram. Vamos analisar se sua configuração atual está impedindo você.
O ponto de inflexão: Justifique o investimento quando os custos de terceirização, o desperdício excessivo de material de leitos pequenos e a mão de obra secundária de soldagem excederem o CapEx e OpEx anualizados de uma nova máquina.
Necessidade estrutural: Um projeto de pórtico (acionamento duplo) não é negociável para formatos superdimensionados para evitar que o feixe caia e manter a precisão em nível de mícron em longos percursos do eixo Y.
Realidade da implementação: A área física da máquina é apenas metade da equação; o manuseio de materiais (guindastes, carregamento automatizado) e a estabilidade da fundação determinam o verdadeiro sucesso operacional.
Operações secundárias: A integração de uma cabeça de chanfro pode eliminar a preparação de solda posterior, acelerando drasticamente o ROI para fabricantes de chapas pesadas.
Muitas oficinas de fabricação contam com mesas de laser 5x10 tradicionais. Eles funcionam bem para trabalhos diários padrão. No entanto, eles enfrentam dificuldades significativas quando os escopos do projeto se expandem. Você deve definir gatilhos operacionais específicos. Esses sinais indicam que você finalmente precisa de um cortador de chapa de grandes dimensões . Ignorar esses gargalos limita o crescimento do seu negócio e reduz as margens de lucro.
Documente o desgaste financeiro causado pela terceirização. Além disso, documente cuidadosamente os atrasos nos prazos de entrega. Depender de centros de serviços terceirizados prejudica suas margens. Isso acontece com frequência para corte a laser de placas grandes . Peças superiores a três metros requerem equipamento especializado para serem processadas. Você perde o controle sobre os padrões de qualidade e os cronogramas de entrega. O transporte de placas de aço maciças de ida e volta adiciona altos custos de frete. Eventualmente, as contas mensais de terceirização excedem os custos de financiamento da propriedade do equipamento.
Camas padrão limitam drasticamente a eficiência do software de agrupamento. A utilização abaixo do ideal de material prejudica diretamente seus lucros. Você não pode aninhar peças longas ou de formato estranho com eficiência em folhas pequenas. Placas superdimensionadas permitem melhor densidade geral de agrupamento. Você gera muito menos material de sucata por trabalho. Algoritmos de software podem interligar formas complexas muito melhor em uma tela de 12 metros. As melhorias de rendimento aumentam diretamente os resultados financeiros. Menos aço desperdiçado significa maior lucratividade por projeto.
Cortar componentes grandes em seções menores parece barato inicialmente. Esconde enormes custos de produção a jusante. Você contrata soldadores qualificados para remontar essas pequenas seções posteriormente. Esta soldagem de múltiplas peças desperdiça tempo continuamente. Também introduz pontos fracos estruturais no produto final. A distorção térmica causada pela soldagem excessiva requer mais trabalho de endireitamento. O corte de uma única peça grande elimina completamente essas etapas secundárias de montagem.
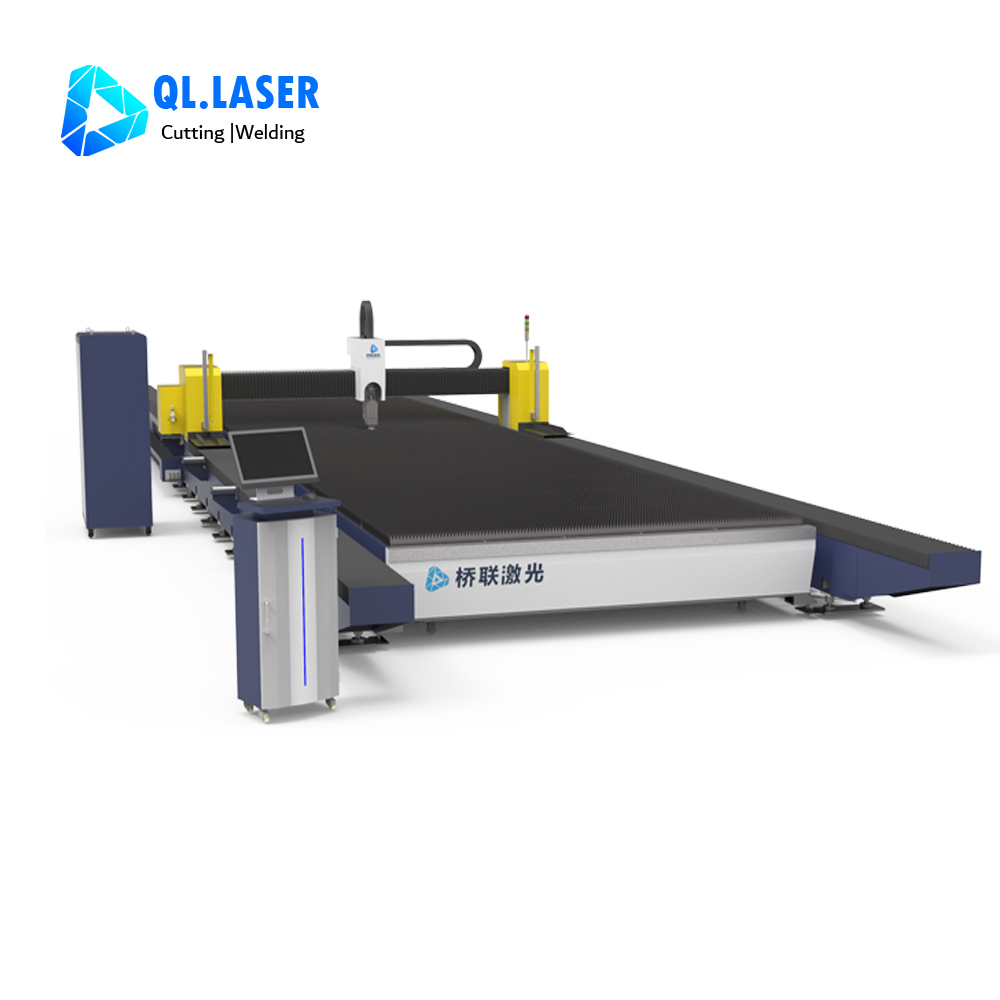
A arquitetura pórtico domina o setor industrial de grande formato. Devemos avaliar por que esta solução funciona melhor para camas grandes. Um design cantilever pode economizar algum espaço inicialmente. No entanto, ele falha catastroficamente durante longos períodos operacionais.
A rigidez é absolutamente crítica para um corte de precisão. Um sistema de pórtico de acionamento duplo elimina o temido efeito de “chicote”. Os sistemas cantilever vibram significativamente em longas distâncias de viagem. Vemos essa vibração arruinar a qualidade do corte repetidamente. A ponte do pórtico proporciona rigidez estrutural incomparável em toda a cama. Ele ancora firmemente a cabeça de corte durante mudanças direcionais em alta velocidade. Esta estabilidade evita estrias nas bordas em materiais espessos.
Os limites de aceleração determinam os verdadeiros tempos de ciclo. Servomotores duplos sincronizados acionam ambos os lados da ponte do pórtico. Esta configuração específica em um O cortador a laser de fibra pórtico mantém alto desempenho dinâmico. Você obtém excelente precisão nas curvas em altas velocidades. Funciona perfeitamente em envelopes de trabalho enormes. Um sistema de unidade única ficaria para trás de um lado. Esse atraso causa distorções diagonais microscópicas em um leito de 12 metros.
A distorção térmica prejudica as tolerâncias de usinagem rígidas. Ciclos de corte prolongados geram imenso calor radiante. Este calor afeta constantemente a estrutura da máquina durante a operação. As estruturas de pórtico resistentes resistem eficazmente à deformação térmica. Os engenheiros costumam usar aço soldado ou ferro fundido com alívio de tensão. Eles mantêm sua geometria estrutural sob calor intenso. Isso garante precisão consistente em aço espesso em vários turnos de produção.
Não baseie a compra de equipamentos em máximos teóricos. Combine as especificações da máquina com os requisitos reais da sua oficina. Usamos uma estrutura rígida para selecionar recursos. Ao avaliar um máquina de corte a laser resistente , foco nos resultados. Ignore materiais de marketing chamativos que não se aplicam a você.
As afirmações de marketing muitas vezes aumentam as capacidades do mundo real. Você deve avaliar cuidadosamente os tempos reais de perfuração. Avalie pessoalmente a qualidade da borda em aço carbono de 20mm+. Os lasers de fibra de alto kW cortam incrivelmente rápido. No entanto, os seus custos operacionais eléctricos e de gás são substanciais. Compare esses custos operacionais com suas necessidades reais de volume de produção. Se você apenas executar corte a laser de aço grosso ocasionalmente, uma fonte de 30kW desperdiça capital. Combine a fonte de energia com o seu rendimento médio diário.
Grandes leitos de corte geram enormes quantidades de fumaça tóxica. A eficiência da extração de poeira é, portanto, inegociável. Você não pode extrair o ar de toda a cama simultaneamente. Essa abordagem desperdiça enormes quantidades de energia HVAC. Em vez disso, camas grandes requerem zonas de exaustão altamente particionadas. Estas zonas são ativadas dinamicamente diretamente sob a cabeça de corte móvel. Esta extração inteligente mantém a segurança e a conformidade ambiental. Ele mantém as despesas operacionais das instalações altamente gerenciáveis.
Adicionar uma cabeça de chanfro 3D ou de 5 eixos transforma totalmente o seu fluxo de trabalho. Recomendamos fortemente avaliar esta atualização específica. O ROI de um A configuração da máquina de corte chanfrado costuma ser surpreendente. Calcule as horas de trabalho que você gasta atualmente na preparação da solda. Você pode cortar chanfros V, Y e K diretamente no laser. Isto elimina operações secundárias de fresamento manual. Ele remove completamente os estágios confusos de preparação do plasma. Suas peças vão direto da base do laser para a baia de soldagem.
Tabela 1: Correspondência de potência do laser e guia de aplicação
| Fonte de laser Potência | ideal Espessura de aço carbono | Caso de uso de produção primária |
|---|---|---|
| 6 kW - 8 kW | Até 16mm | Fabricação de chapas metálicas padrão e peças estruturais leves. |
| 12 kW - 15 kW | 16mm - 25mm | Componentes de máquinas pesadas e processamento moderado de chapas grossas. |
| 20kW - 30kW+ | 25mm - 50mm+ | Construção naval, aço estrutural maciço e corte de chapas grossas em alta velocidade. |
Lidar com os pesadelos logísticos de forma transparente economiza dinheiro. Muitos compradores ignoram a realidade física da instalação de equipamentos enormes. Contamos com uma forte experiência de implementação aqui. Uma máquina é tão boa quanto as instalações que a suportam.
Você não pode colocar máquinas pesadas em concreto padrão de 15 centímetros. O imenso peso da máquina e o movimento dinâmico do pórtico causam assentamento. Você precisa estritamente de almofadas de concreto armado isoladas. Freqüentemente, é necessário testar o solo antes de despejar o concreto. Essas fundações especializadas mantêm o nivelamento e a precisão críticos ao longo do tempo. Um chão de fábrica em constante mudança arruína rapidamente a precisão em nível de mícron. O renivelamento de uma cama enorme interrompe repetidamente completamente a produção.
Um laser incrivelmente rápido é inútil se ficar ocioso. Avaliar sua configuração de manuseio de materiais é absolutamente crucial. Você deve alimentar a máquina continuamente para manter a lucratividade. Se os operadores tiverem dificuldade para carregar chapas superdimensionadas, a produtividade cai drasticamente.
Pontes rolantes: essenciais para preparação de chapas de várias toneladas e entrega de matéria-prima.
Elevadores a Vácuo: Necessários para evitar arranhões na superfície do material durante o carregamento.
Trocadores automatizados de paletes: necessários para carregar e descarregar aço durante ciclos de corte ativos.
Transportadores de sucata: Necessários para remover escória pesada e resíduos sem varredura manual.
Equipamentos de alto consumo exigem tensões de instalação incrivelmente estáveis. Quedas repentinas de tensão provocarão falhas complexas na máquina imediatamente. Você também precisa de soluções pesadas de armazenamento de gás auxiliar em massa. O aço espesso requer grandes volumes de nitrogênio ou oxigênio. Os cilindros de gás padrão esgotam-se muito rapidamente para cortes contínuos de grandes formatos. Os tanques de líquido de alta pressão geralmente substituem os coletores de cilindro padrão. Certifique-se de que sua instalação possa lidar com essas atualizações de infraestrutura antes de receber a entrega.
Construir um caso de negócios realista requer matemática fria e difícil. Você deve ignorar o choque inicial do adesivo. Avalie como a máquina altera todo o seu fluxo de caixa operacional.
Use uma estrutura de cálculo abrangente. A fórmula básica é: (Economia de terceirização + Mão de obra realocada + Ganhos de rendimento material) - (Financiamento de máquinas + OpEx + Atualizações de instalações) . Acompanhe seu gasto mensal atual em serviços de corte externos. Adicione os custos de mão de obra economizados ao eliminar a preparação da solda. Subtraia os novos pagamentos mensais do empréstimo, custos de eletricidade e gás.
Não espere rentabilidade instantânea e contínua no primeiro dia. Você deve levar em consideração um período de retorno ajustado ao risco. Espere uma curva de aprendizado de três a seis meses. Sua produtividade geral diminuirá temporariamente durante esta fase de integração. Os operadores precisam de tempo para dominar grandes formatos e software de agrupamento avançado. Gargalos no manuseio de materiais geralmente aparecem durante o primeiro mês de operação.
A seleção do fornecedor determina seu sucesso a longo prazo. Exija provas rigorosas de desempenho antes de comprar qualquer coisa.
Exija amostras de corte do mundo real em seus materiais superdimensionados específicos.
Evite aceitar amostras cortadas em bancadas de teste ideais e de pequena escala.
Avalie rigorosamente a rede de serviços locais do fornecedor.
Verifique a disponibilidade de peças de reposição em sua região geográfica imediata.
O tempo de inatividade em uma máquina de produção primária custa milhares de dólares por hora. Se um técnico demorar três dias para chegar, seus cálculos de ROI serão destruídos.
Uma máquina de corte a laser pórtico de grande formato representa mais do que apenas uma ferramenta. Ele atua como uma atualização do fluxo de trabalho em toda a instalação. Ele agiliza a produção, elimina atrasos na terceirização e otimiza o uso de materiais. Camas pequenas padrão simplesmente não podem competir em escalas industriais pesadas. A mudança para um sistema de pórtico proporciona a rigidez e a precisão necessárias para peças maciças. Recomendamos fortemente que você finalize primeiro sua estratégia de manuseio de materiais. Defina a planta baixa e os requisitos de fundação de sua instalação antes de assinar qualquer pedido de compra. Como próximo passo, audite seus últimos seis meses de receitas de corte terceirizado. Verifique as taxas de sucata de nidificação em seus canteiros menores atuais. Estabeleça hoje mesmo seus dados básicos de ROI. Esta evidência determinará claramente se você está pronto para a atualização.
R: Normalmente, um operador dedicado gerencia os controles e o software da máquina. No entanto, o manuseio de folhas de material massivo muda a equação. Você precisa estritamente de 1 a 2 funcionários adicionais para carregar e descarregar placas pesadas com segurança. Se você investir em trocadores automatizados de paletes ou sistemas de elevação a vácuo, poderá reduzir com segurança essa necessidade de trabalho manual.
R: O limite prático depende muito da potência do laser. Máquinas de alta potência de 15 kW a 30 kW podem cortar de forma limpa aço carbono de 30 mm a 50 mm. No entanto, a energia bruta não é tudo. A qualidade da borda final e os níveis de escória dependem significativamente da pureza do gás auxiliar e da precisão focal.
R: Não, uma cama maior não diminui inerentemente a precisão. Um sistema de pórtico de acionamento duplo devidamente instalado com codificadores lineares de alta qualidade mantém a precisão em nível de mícron. A degradação da precisão geralmente decorre de fatores ambientais. A fraca estabilidade da fundação ou a falta de nivelamento regular do leito ao longo do tempo causarão problemas significativos de tolerância.