Переход на систему большого формата представляет собой критическое капитальное решение. Это коренным образом меняет рабочий процесс, планировку и мощность вашего предприятия. Небольшие обновления оборудования обеспечивают дополнительную ежедневную прибыль. Напротив, масштабный ремонт оборудования полностью меняет способ ведения бизнеса. На определенном этапе производства стандартные лазерные станины размером 4x8 или 5x10 становятся серьезными узкими местами. Вы обнаруживаете, что ваш производственный цех вынужден передавать крупные компоненты на аутсорсинг. Альтернативно, вы тратите драгоценное рабочее время на сварку нескольких деталей. Мы часто видим это ограничение в растущих мастерских. В этом руководстве представлена скептическая, основанная на фактических данных концепция. Это поможет вам определить, стоит ли приносить Портальный крупноформатный станок для лазерной резки собственного производства соответствует вашему фактическому объему производства. Мы изучим целевые показатели рентабельности инвестиций и необходимые возможности объекта. Вы научитесь определять операционные триггеры, оправдывающие покупку. Мы также освещаем скрытые реалии реализации, которые многие покупатели упускают из виду. Давайте проанализируем, сдерживает ли вас ваша текущая установка.
Ключевые выводы
Переломный момент: оправдайте инвестиции, когда затраты на аутсорсинг, чрезмерный отходы материала с небольших станков и вторичные сварочные работы превышают ежегодные капитальные и эксплуатационные затраты нового станка.
Структурная необходимость: портальная конструкция (с двойным приводом) не подлежит обсуждению для негабаритных форматов, чтобы предотвратить провисание балки и поддерживать микронную точность при больших перемещениях по оси Y.
Реальность реализации: Физическая площадь машины — это только половина уравнения; погрузочно-разгрузочные работы (краны, автоматизированная погрузка) и устойчивость фундамента определяют настоящий успех в эксплуатации.
Вторичные операции: установка головки для снятия фаски может исключить последующую подготовку к сварке, что значительно ускоряет окупаемость инвестиций для производителей тяжелых листов.
Выявление узкого места: переросли ли вы свою текущую установку?
Многие производственные цеха полагаются на традиционные лазерные станины размером 5x10. Они хорошо подходят для стандартных повседневных работ. Однако они испытывают значительные трудности, когда масштабы проекта расширяются. Вы должны определить конкретные операционные триггеры. Эти сигналы указывают на то, что вам, наконец, нужен негабаритный резак для листового металла . Игнорирование этих узких мест ограничивает рост вашего бизнеса и снижает размер прибыли.
Триггер 1: рост затрат на аутсорсинг лазерной резки больших листов
Документируйте финансовые потери, вызванные аутсорсингом. Кроме того, тщательно документируйте задержки во времени. Использование сторонних сервисных центров снижает вашу прибыль. Это происходит часто для Лазерная резка больших листов . Детали размером более трех метров требуют для обработки специализированного оборудования. Вы теряете контроль над стандартами качества и графиками поставок. Перевозка массивных стальных листов туда и обратно увеличивает транспортные расходы. В конце концов, ежемесячные счета за аутсорсинг превышают затраты на финансирование владения оборудованием.
Триггер 2: высокие проценты отходов и проблемы с доходностью
Стандартные грядки резко ограничивают эффективность программного обеспечения для раскроя. Неоптимальное использование материалов напрямую снижает вашу прибыль. Вы не можете эффективно размещать длинные или неуклюжие детали на маленьких листах. Пластины увеличенного размера обеспечивают лучшую плотность размещения в целом. Вы производите гораздо меньше отходов за одну работу. Программные алгоритмы могут гораздо лучше соединять сложные формы на 12-метровом холсте. Повышение урожайности напрямую увеличивает прибыль. Меньше отходов стали означает более высокую прибыльность проекта.
Триггер 3: работа на вторичной сборке
Разрезание больших компонентов на более мелкие части поначалу кажется дешевым. За ним скрываются огромные затраты на последующее производство. Вы платите опытным сварщикам за то, чтобы они позже собрали эти небольшие секции. Эта многокомпонентная сварка постоянно отнимает время. Это также приводит к появлению структурных слабых мест в конечном продукте. Тепловая деформация из-за чрезмерной сварки требует дальнейшей правки. Вырезание одной большой детали полностью исключает эти этапы вторичной сборки.
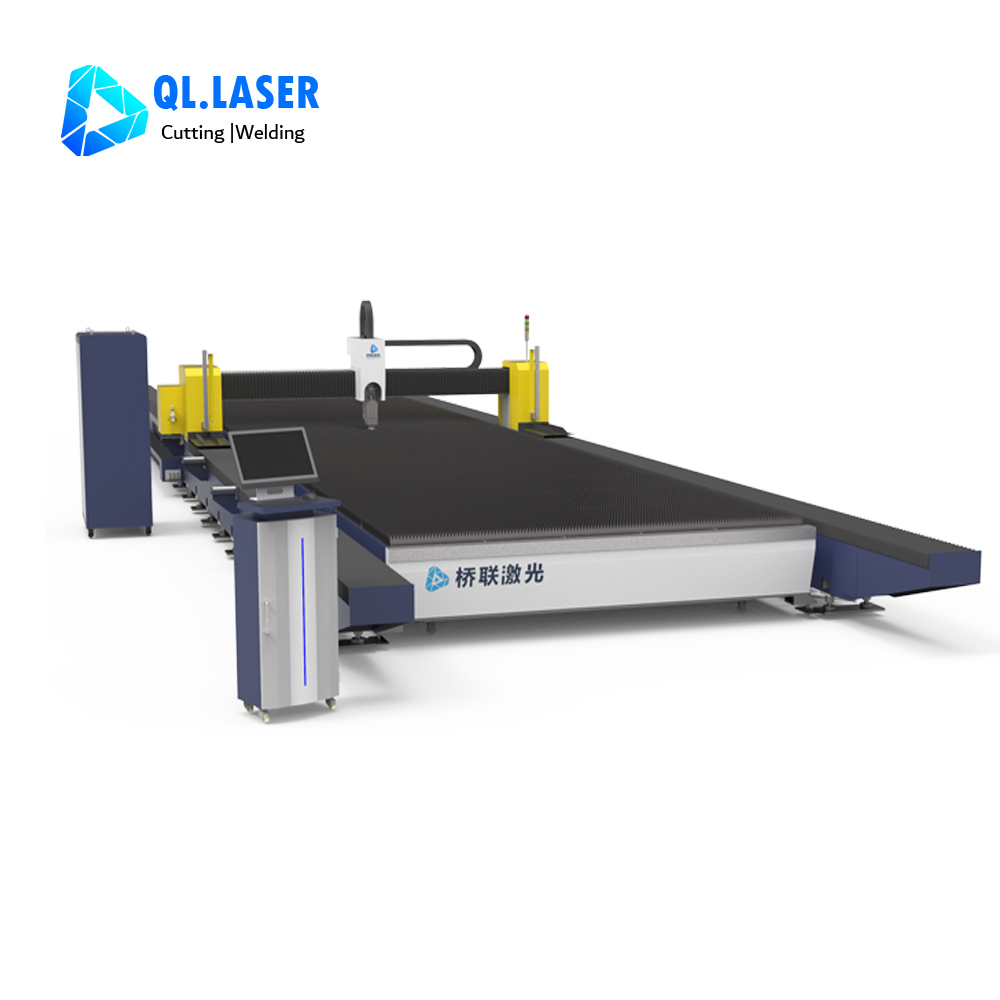
Портальная или консольная: почему архитектура важна для больших форматов
Портальная архитектура доминирует в промышленном секторе большого формата. Мы должны оценить, почему это решение лучше всего подходит для негабаритных кроватей. Консольная конструкция на начальном этапе может сэкономить немного места на полу. Однако он катастрофически выходит из строя в течение длительного периода эксплуатации.
Жесткость и контроль вибрации
Жесткость имеет решающее значение для точной резки. Портальная система с двумя приводами устраняет ужасный эффект «хлыста». Консольные системы значительно вибрируют на больших расстояниях. Мы неоднократно видим, как вибрация разрушает качество резки. Портальный мост обеспечивает непревзойденную структурную жесткость по всей кровати. Он надежно фиксирует режущую головку при смене направления на высокой скорости. Эта стабильность предотвращает появление бороздок на краях толстых материалов.
Ускорение и точность
Пределы ускорения определяют истинное время цикла. Синхронизированные двойные серводвигатели приводят в движение обе стороны портального моста. Эта конкретная установка на Портальный волоконный лазерный резак сохраняет высокие динамические характеристики. Вы получаете превосходную точность прохождения поворотов на высоких скоростях. Он отлично работает в огромных рабочих конвертах. Система с одним приводом будет отставать с одной стороны. Это отставание приводит к микроскопическому диагональному перекосу 12-метрового пласта.
Управление термическими искажениями
Термическая деформация нарушает жесткие допуски на обработку. Длительные циклы резки генерируют огромное количество лучистого тепла. Это тепло постоянно воздействует на корпус машины во время работы. Прочные портальные рамы эффективно противостоят термической деформации. Инженеры часто используют сварную сталь или чугун, снятые с напряжения. Они сохраняют свою структурную геометрию при сильном нагреве. Это обеспечивает постоянную точность обработки толстой стали в течение нескольких производственных смен.
Оценочные размеры сердечника для станка лазерной резки для тяжелых условий эксплуатации
Не основывайте покупку оборудования на теоретических максимумах. Сопоставьте технические характеристики машины с фактическими требованиями вашего цеха. Мы используем строгие рамки для отбора функций. При оценке сверхмощный станок для лазерной резки , ориентирован на результат. Не обращайте внимания на яркие маркетинговые материалы, которые к вам не относятся.
Мощность лазера и реальность лазерной резки толстой стали
Маркетинговые заявления часто преувеличивают реальные возможности. Вы должны тщательно оценить фактическое время прожига. Оцените качество кромки углеродистой стали толщиной более 20 мм лично. Волоконные лазеры высокой мощности режут невероятно быстро. Однако их эксплуатационные расходы на электроэнергию и газ значительны. Сравните эти текущие расходы с фактическими потребностями в объеме производства. Если вы выполняете только Лазерная резка толстой стали иногда приводит к пустой трате капитала при использовании источника мощностью 30 кВт. Подберите источник питания к вашей средней дневной производительности.
Сегментация пластов и зональная истощение
Большие режущие пласты выделяют огромное количество токсичного дыма. Поэтому эффективность пылеудаления не подлежит обсуждению. Вы не можете вытягивать воздух из всей кровати одновременно. Такой подход тратит огромное количество энергии HVAC. Вместо этого большие кровати требуют сильно разделенных вытяжных зон. Эти зоны активируются динамически непосредственно под движущейся режущей головкой. Эта интеллектуальная вытяжка обеспечивает безопасность и соответствие экологическим требованиям. Это обеспечивает высокую управляемость эксплуатационных расходов объекта.
Конфигурации с добавленной стоимостью (интеграция станка для резки фасок)
Добавление 3D- или 5-осевой фаскорезной головки полностью меняет ваш рабочий процесс. Мы настоятельно рекомендуем оценить это конкретное обновление. Окупаемость инвестиций Конфигурация станка для наклонной резки часто ошеломляет. Подсчитайте трудочасы, которые вы в настоящее время тратите на подготовку сварных швов. Вы можете вырезать фаски V, Y и K прямо на лазере. Это исключает вторичные операции ручного фрезерования. Он полностью устраняет беспорядочные этапы подготовки плазмы. Ваши детали поступают прямо с лазерной станины в сварочный цех.
Таблица 1. Соответствие мощности лазера и руководство по применению
| Мощность источника лазера |
Идеальная толщина углеродистой стали |
Вариант использования в первичном производстве |
| 6кВт - 8кВт |
До 16 мм |
Изготовление стандартных листового металла и легких конструктивных деталей. |
| 12кВт - 15кВт |
16 мм - 25 мм |
Компоненты тяжелого машиностроения и обработка листов средней толщины. |
| 20кВт - 30кВт+ |
25мм - 50мм+ |
Судостроение, массивная конструкционная сталь и высокоскоростная резка толстых листов. |
Реалии реализации и риски внедрения (скрытые издержки)
Прозрачное решение логистических кошмаров экономит ваши деньги. Многие покупатели упускают из виду физические реалии установки массивного оборудования. Здесь мы опираемся на богатый опыт внедрения. Машина хороша настолько, насколько хороша поддерживающая ее установка.
Требования к фундаменту и полу
На стандартный шестидюймовый бетон нельзя поставить тяжелые машины. Огромный вес машины и динамичное движение портала вызывают стабилизацию. Вам строго необходимы изолированные железобетонные подушки. Перед заливкой бетона часто необходимо провести тестирование почвы. Эти специализированные фундаменты сохраняют критическую ровность и точность с течением времени. Перемены в цехах быстро разрушают микронную точность. Повторное выравнивание массивного пласта неоднократно полностью останавливает производство.
Узкое место в погрузочно-разгрузочных работах
Ослепительно быстрый лазер бесполезен, если он простаивает. Оценка вашей системы обработки материалов имеет решающее значение. Вы должны непрерывно кормить машину, чтобы поддерживать прибыльность. Если операторам сложно загружать пластины большого размера, производительность резко падает.
Мостовые краны: необходимы для подготовки многотонных листов и доставки сырья.
Вакуумные подъемники: необходимы для предотвращения царапин на поверхности материала во время загрузки.
Автоматические устройства смены поддонов: необходимы для загрузки и выгрузки стали во время активных циклов резки.
Конвейеры для лома: необходимы для удаления тяжелого шлака и обрезков без ручной очистки.
Инфраструктура электроснабжения и газа
Оборудование с высокой потребляемой мощностью требует невероятно стабильного напряжения. Внезапные падения напряжения немедленно вызовут сложные неисправности машины. Вам также нужны решения для хранения тяжелого вспомогательного газа. Толстая сталь требует больших объемов азота или кислорода. Стандартные газовые баллоны разряжаются слишком быстро для непрерывной резки больших форматов. Резервуары для жидкости высокого давления часто заменяют стандартные коллекторы цилиндров. Прежде чем приступить к доставке, убедитесь, что ваше предприятие сможет справиться с этими обновлениями инфраструктуры.
Расчет рентабельности инвестиций и составление списка следующих шагов
Построение реалистичного бизнес-кейса требует холодной и жесткой математики. Вы должны не обращать внимания на первоначальный шок от наклеек. Оцените, как машина меняет весь ваш операционный денежный поток.
Формула рентабельности инвестиций
Используйте комплексную структуру расчета. Основная формула такова: (Экономия на аутсорсинге + Перераспределение рабочей силы + Прирост доходности материалов) - (Финансирование оборудования + Эксплуатационные затраты + Модернизация оборудования) . Отслеживайте свои текущие ежемесячные расходы на внешние услуги резки. Добавьте сюда трудозатраты, сэкономленные за счет исключения подготовки сварных швов. Вычтите новые ежемесячные платежи по кредиту, расходы на электричество и газ.
Срок окупаемости с поправкой на риск
Не ждите мгновенной и бесперебойной прибыльности в первый же день. Вы должны учитывать период окупаемости с поправкой на риск. Ожидайте, что кривая обучения займет от трех до шести месяцев. На этом этапе интеграции ваша общая производительность временно снизится. Операторам нужно время, чтобы освоить большие форматы и современное программное обеспечение для раскроя. Проблемы с погрузочно-разгрузочными работами часто возникают в первый месяц работы.
Логика составления короткого списка поставщиков
Выбор поставщика определяет ваш долгосрочный успех. Прежде чем покупать что-либо, потребуйте строгого подтверждения эффективности.
Потребуйте реальные образцы разрезов ваших конкретных негабаритных материалов.
Не принимайте образцы, отрезанные на идеальных небольших испытательных стендах.
Тщательно оцените местную сервисную сеть поставщика.
Проверьте наличие запасных частей в вашем ближайшем географическом регионе.
Время простоя основного производственного оборудования обходится в тысячи долларов в час. Если техническому специалисту потребуется три дня, чтобы приехать, ваши расчеты рентабельности инвестиций потерпят крах.
Заключение
Портальный станок лазерной резки большого формата представляет собой больше, чем просто инструмент. Это действует как обновление рабочего процесса всего предприятия. Это оптимизирует производство, устраняет задержки при аутсорсинге и оптимизирует использование материалов. Стандартные маленькие кровати просто не могут конкурировать в тяжелых промышленных масштабах. Переход на портальную систему обеспечивает жесткость и точность, необходимые для обработки массивных деталей. Мы настоятельно рекомендуем сначала доработать стратегию обработки материалов. Прежде чем подписывать заказ на покупку, зафиксируйте план помещения и требования к фундаменту. В качестве следующего шага проведите аудит доходов от аутсорсинга за последние шесть месяцев. Проверьте процент брака при гнездовании на ваших нынешних кроватях меньшего размера. Установите базовые данные о рентабельности инвестиций сегодня. Эти доказательства ясно покажут, готовы ли вы к обновлению.
Часто задаваемые вопросы
Вопрос: Сколько операторов необходимо для работы на портальном лазерном станке большого формата?
О: Обычно управление машиной и программным обеспечением осуществляет один специальный оператор. Однако обработка массивных листов материала меняет уравнение. Вам обязательно потребуется 1-2 дополнительных персонала для безопасной погрузки и разгрузки тяжелых листов. Если вы инвестируете в автоматизированные устройства смены поддонов или системы вакуумного подъема, вы можете безопасно сократить потребность в ручном труде.
Вопрос: Каков практический предел использования толстой стали в портальном волоконном лазере?
Ответ: Практический предел сильно зависит от мощности вашего лазера. Мощные машины мощностью от 15 до 30 кВт могут аккуратно разрезать углеродистую сталь толщиной от 30 до 50 мм. Однако грубая сила – это еще не все. Окончательное качество кромки и уровень окалины во многом зависят от чистоты вспомогательного газа и точности фокусировки.
Вопрос: Снижает ли больший размер станины точность резки?
О: Нет, большая станина не снижает точность. Правильно установленная портальная система с двумя приводами и высококачественными линейными энкодерами обеспечивает точность на микронном уровне. Снижение точности обычно связано с факторами окружающей среды. Плохая устойчивость фундамента или отсутствие регулярного выравнивания основания с течением времени вызовут серьезные проблемы с устойчивостью.