La mise à niveau vers un système grand format représente une décision capitale cruciale. Cela modifie fondamentalement le flux de travail, le plan d'étage et la capacité de votre installation. Les petites mises à niveau d’équipement offrent des gains quotidiens supplémentaires. En revanche, les révisions massives des équipements modifient complètement votre façon de faire des affaires. À partir d’un certain seuil de production, les lits laser standard 4x8 ou 5x10 deviennent de sérieux goulots d’étranglement. Vous constatez que votre atelier de fabrication est obligé d'externaliser de gros composants. Alternativement, vous perdez de précieuses heures de travail sur des opérations de soudage de plusieurs pièces. Nous constatons souvent cette limitation dans les ateliers en pleine croissance. Ce guide fournit un cadre sceptique et fondé sur des preuves. Cela vous aide à déterminer si vous apportez un La machine de découpe laser à portique grand format en interne s'aligne sur votre volume de production réel. Nous explorerons les objectifs de retour sur investissement et les capacités des installations nécessaires. Vous apprendrez à repérer les déclencheurs opérationnels qui justifient l’achat. Nous couvrons également les réalités cachées de mise en œuvre que de nombreux acheteurs négligent. Analysons si votre configuration actuelle vous retient.
Points clés à retenir
Le point de bascule : justifiez l'investissement lorsque les coûts d'externalisation, les rebuts excessifs de matériaux provenant de petits lits et la main-d'œuvre de soudage secondaire dépassent les dépenses d'investissement et d'exploitation annualisées d'une nouvelle machine.
Nécessité structurelle : une conception de portique (double entraînement) n'est pas négociable pour les formats surdimensionnés afin d'éviter l'affaissement du faisceau et de maintenir une précision au niveau du micron sur les longs déplacements de l'axe Y.
Réalité de la mise en œuvre : l'empreinte physique de la machine ne représente que la moitié de l'équation ; la manutention des matériaux (grues, chargement automatisé) et la stabilité des fondations déterminent un véritable succès opérationnel.
Opérations secondaires : l'intégration d'une tête de chanfreinage peut éliminer la préparation des soudures en aval, accélérant ainsi considérablement le retour sur investissement pour les fabricants de tôles lourdes.
Identifier le goulot d'étranglement : votre configuration actuelle est-elle devenue trop grande ?
De nombreux ateliers de fabrication s'appuient sur des lits laser traditionnels 5x10. Ceux-ci fonctionnent bien pour les travaux standard et quotidiens. Cependant, ils rencontrent des difficultés considérables lorsque la portée des projets s’élargit. Vous devez définir des déclencheurs opérationnels spécifiques. Ces signaux indiquent que vous avez enfin besoin d'un coupe-tôle surdimensionné . Ignorer ces goulots d'étranglement limite la croissance de votre entreprise et réduit les marges bénéficiaires.
Déclencheur 1 : Augmentation des coûts d’externalisation pour la découpe laser de grandes plaques
Documentez la fuite financière causée par l’externalisation. Documentez également soigneusement les retards de livraison. S'appuyer sur des centres de services tiers nuit à vos marges. Cela arrive fréquemment pour découpe laser de grandes plaques . Les pièces dépassant trois mètres nécessitent un équipement spécialisé pour être traitées. Vous perdez le contrôle des normes de qualité et des délais de livraison. L’expédition de plaques d’acier massives dans les deux sens entraîne des coûts de transport élevés. Finalement, les factures mensuelles d'externalisation dépassent les coûts de financement liés à la possession de l'équipement.
Déclencheur 2 : taux de rebut élevés et problèmes de rendement
Les lits standard limitent considérablement l’efficacité des logiciels d’imbrication. Une utilisation sous-optimale des matériaux affecte directement vos bénéfices. Vous ne pouvez pas emboîter efficacement des pièces longues ou de forme maladroite sur de petites feuilles. Les plaques surdimensionnées permettent une meilleure densité globale d’emboîtement. Vous générez beaucoup moins de rebuts par tâche. Les algorithmes logiciels peuvent bien mieux emboîter des formes complexes sur une toile de 12 mètres. Les améliorations de rendement améliorent directement les résultats. Moins d’acier gaspillé signifie une rentabilité plus élevée par projet.
Déclencheur 3 : Travail d’assemblage secondaire
Couper de gros composants en sections plus petites semble bon marché au départ. Cela cache d’énormes coûts de production en aval. Vous payez des soudeurs qualifiés pour réassembler ces petites sections plus tard. Cette soudure en plusieurs pièces fait perdre du temps en permanence. Cela introduit également des points faibles structurels dans le produit final. La déformation thermique due à un soudage excessif nécessite un travail de redressage supplémentaire. La découpe d’une seule grande pièce élimine complètement ces étapes d’assemblage secondaires.
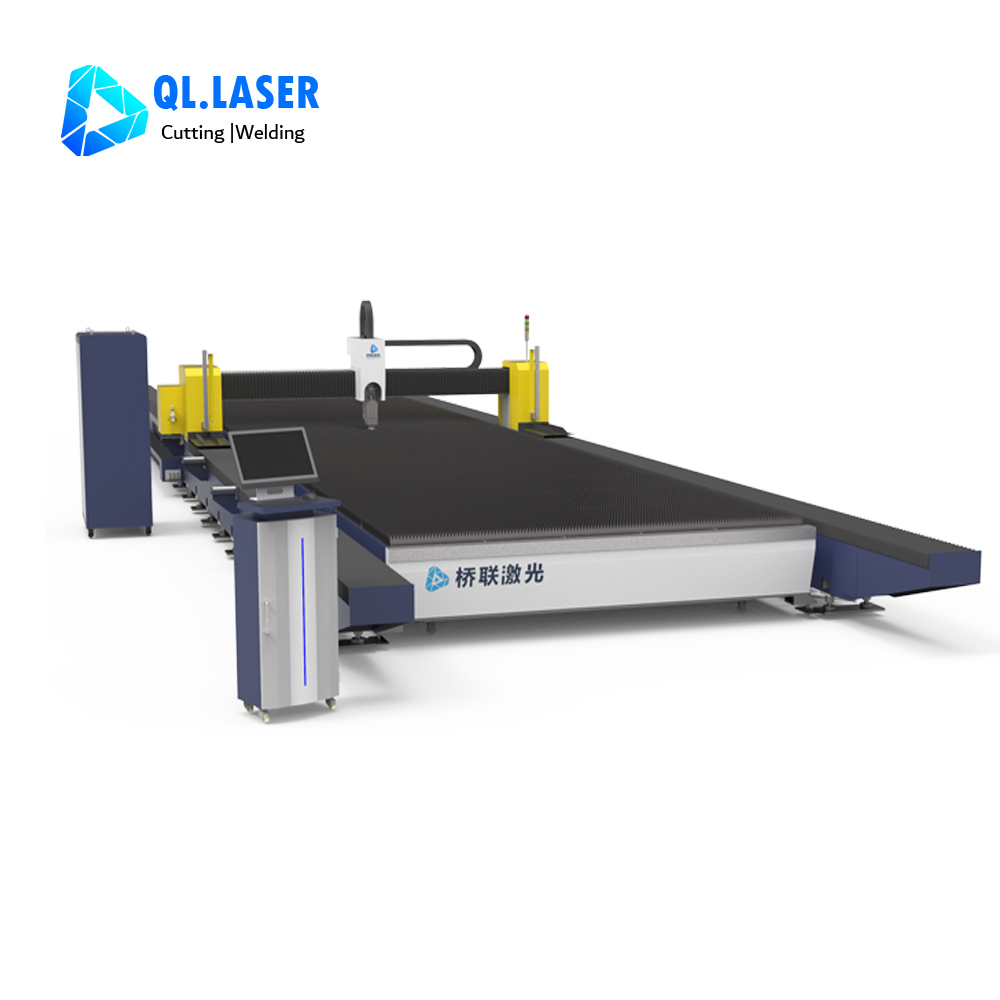
Portique ou porte-à-faux : pourquoi l'architecture est importante pour les grands formats
L'architecture à portique domine le secteur industriel du grand format. Nous devons évaluer pourquoi cette solution fonctionne mieux pour les lits surdimensionnés. Une conception en porte-à-faux pourrait initialement permettre d’économiser de l’espace au sol. Cependant, il échoue de manière catastrophique sur de longues périodes opérationnelles.
Rigidité et contrôle des vibrations
La rigidité est absolument essentielle pour une coupe de précision. Un système de portique à double entraînement élimine le redoutable effet de « fouet ». Les systèmes en porte-à-faux vibrent considérablement sur de longues distances. Nous voyons cette vibration ruiner la qualité de coupe à plusieurs reprises. Le pont à portique offre une rigidité structurelle inégalée sur l'ensemble du lit. Il ancre fermement la tête de coupe lors des changements de direction à grande vitesse. Cette stabilité évite les stries des bords sur les matériaux épais.
Accélération et précision
Les limites d'accélération dictent vos véritables temps de cycle. Des servomoteurs synchronisés entraînent les deux côtés du pont à portique. Cette configuration spécifique sur un Le coupeur laser à fibre à portique maintient des performances dynamiques élevées. Vous obtenez une excellente précision dans les virages à grande vitesse. Cela fonctionne parfaitement dans des enveloppes de travail massives. Un système à disque unique serait à la traîne d’un côté. Ce décalage provoque une inclinaison diagonale microscopique sur un lit de 12 mètres.
Gestion de la distorsion thermique
La distorsion thermique ruine les tolérances d'usinage serrées. Les cycles de coupe prolongés génèrent une immense chaleur rayonnante. Cette chaleur affecte constamment le châssis de la machine pendant son fonctionnement. Les portiques robustes résistent efficacement à la déformation thermique. Les ingénieurs utilisent souvent de l'acier soudé ou de la fonte sans contrainte. Ils conservent leur géométrie structurelle sous une chaleur intense. Cela garantit une précision constante sur l’acier épais sur plusieurs équipes de production.
Dimensions d'évaluation de base pour une machine de découpe laser robuste
Ne basez pas les achats d’équipement sur des maximums théoriques. Adaptez les spécifications de la machine aux exigences réelles de votre atelier. Nous utilisons un cadre strict pour présélectionner les fonctionnalités. Lors de l'évaluation d'un machine de découpe laser robuste , concentrez-vous sur les résultats. Ignorez les supports marketing tape-à-l’œil qui ne s’appliquent pas à vous.
La puissance du laser par rapport à la réalité de la découpe laser de l'acier épais
Les allégations marketing gonflent souvent les capacités du monde réel. Vous devez évaluer soigneusement les temps de perçage réels. Évaluez la qualité des bords sur l'acier au carbone de 20 mm et plus en personne. Les lasers à fibre de haute puissance coupent incroyablement rapidement. Cependant, leurs coûts d'exploitation en électricité et en gaz sont importants. Comparez ces coûts de fonctionnement à vos besoins réels en volume de production. Si vous effectuez seulement coupant au laser de l'acier épais de temps en temps, une source de 30 kW gaspille du capital. Adaptez la source d’alimentation à votre débit quotidien moyen.
Segmentation du lit et évacuation zonale
Les grands lits de coupe génèrent d'énormes quantités de fumée toxique. L’efficacité de l’extraction des poussières n’est donc pas négociable. Vous ne pouvez pas extraire l'air de tout le lit simultanément. Cette approche gaspille d’énormes quantités d’énergie CVC. Au lieu de cela, les grands lits nécessitent des zones d’évacuation hautement cloisonnées. Ces zones s'activent dynamiquement directement sous la tête de coupe mobile. Cette extraction intelligente maintient la sécurité et le respect de l’environnement. Cela permet de maintenir les dépenses d’exploitation des installations à un niveau hautement gérable.
Configurations à valeur ajoutée (intégration de la machine de découpe en biseau)
L'ajout d'une tête de chanfreinage 3D ou 5 axes transforme entièrement votre flux de travail. Nous vous recommandons fortement d’évaluer cette mise à niveau spécifique. Le retour sur investissement d'un la configuration de la machine de découpe en biseau est souvent stupéfiante. Calculez les heures de travail que vous consacrez actuellement à la préparation des soudures. Vous pouvez découper des biseaux V, Y et K directement sur le laser. Cela élimine les opérations de fraisage manuel secondaires. Il supprime entièrement les étapes compliquées de préparation du plasma. Vos pièces passent directement du lit laser au poste de soudage.
Tableau 1 : Adaptation de la puissance du laser et guide d'application
| Puissance de la source laser |
Épaisseur idéale de l'acier au carbone |
Cas d'utilisation de la production primaire |
| 6 kW - 8 kW |
Jusqu'à 16 mm |
Fabrication de tôlerie standard et pièces de structure légères. |
| 12 kW - 15 kW |
16mm - 25mm |
Composants de machines lourdes et traitement de plaques d’épaisseur modérée. |
| 20 kW - 30 kW+ |
25mm - 50mm+ |
Construction navale, acier de construction massif et découpe à grande vitesse de tôles épaisses. |
Réalités de mise en œuvre et risques d’adoption (les coûts cachés)
Résoudre de manière transparente les cauchemars logistiques vous permet d'économiser de l'argent. De nombreux acheteurs négligent les réalités physiques liées à l’installation d’équipements massifs. Nous nous appuyons ici sur une solide expérience de mise en œuvre. Une machine est aussi bonne que l’installation qui la supporte.
Exigences relatives aux fondations et au sol
Vous ne pouvez pas placer de machines lourdes sur du béton standard de six pouces. Le poids immense de la machine et le mouvement dynamique du portique provoquent des tassements. Vous avez strictement besoin de plots isolés en béton armé. Des analyses de sol sont souvent nécessaires avant de couler le béton. Ces fondations spécialisées maintiennent un niveau et une précision critiques au fil du temps. Un atelier changeant ruine rapidement la précision au niveau du micron. Remettre à niveau un lit massif à plusieurs reprises arrête complètement la production.
Le goulot d’étranglement de la manutention
Un laser incroyablement rapide est inutile s’il reste inactif. L’évaluation de votre configuration de manutention est absolument cruciale. Vous devez alimenter la machine en continu pour maintenir la rentabilité. Si les opérateurs ont du mal à charger des plaques surdimensionnées, la productivité chute.
Ponts roulants : indispensables pour la préparation de plaques de plusieurs tonnes et la livraison de matières premières.
Poussoirs à vide : Nécessaires pour éviter de rayer la surface du matériau pendant le chargement.
Changeurs de palettes automatisés : nécessaires pour charger et décharger l'acier pendant les cycles de coupe actifs.
Convoyeurs de ferraille : nécessaires pour éliminer les scories lourdes et les débris sans balayage manuel.
Alimentation électrique et infrastructure gazière
Les équipements à forte consommation exigent des tensions d’installation incroyablement stables. Des chutes de tension soudaines déclencheront immédiatement des défauts complexes de la machine. Vous avez également besoin de solutions lourdes de stockage de gaz en vrac. L’acier épais nécessite des volumes massifs d’azote ou d’oxygène. Les bouteilles de gaz standard se vident trop rapidement pour une découpe continue de grand format. Les réservoirs de liquide haute pression remplacent souvent les collecteurs de cylindres standard. Assurez-vous que votre installation peut gérer ces mises à niveau d’infrastructure avant d’en prendre livraison.
Calculer le retour sur investissement et présélectionner vos prochaines étapes
Construire une analyse de rentabilisation réaliste nécessite des mathématiques froides et difficiles. Vous devez regarder au-delà du choc initial de l’autocollant. Évaluez comment la machine modifie l’ensemble de votre flux de trésorerie opérationnel.
La formule du retour sur investissement
Utilisez un cadre de calcul complet. La formule de base est la suivante : (Économies d'externalisation + Main-d'œuvre réaffectée + Gains de rendement matériel) - (Financement de la machine + OpEx + Mises à niveau des installations) . Suivez vos dépenses mensuelles actuelles en services de découpe externes. Ajoutez les coûts de main d’œuvre économisés en éliminant la préparation des soudures. Soustrayez vos nouveaux versements mensuels de prêt, les coûts d’électricité et de gaz.
Période de récupération ajustée au risque
Ne vous attendez pas à une rentabilité instantanée et transparente dès le premier jour. Vous devez prendre en compte une période de récupération ajustée au risque. Attendez-vous à une courbe d'apprentissage de trois à six mois. Votre productivité globale diminuera temporairement pendant cette phase d’intégration. Les opérateurs ont besoin de temps pour maîtriser les grands formats et les logiciels avancés d’imbrication. Des goulots d’étranglement liés à la manutention apparaissent souvent au cours du premier mois d’exploitation.
Logique de présélection des fournisseurs
La sélection des fournisseurs dicte votre succès à long terme. Exigez une preuve rigoureuse de performance avant d’acheter quoi que ce soit.
Exigez des échantillons découpés réels sur vos matériaux surdimensionnés spécifiques.
Évitez d’accepter des échantillons prélevés sur des bancs d’essai idéaux à petite échelle.
Évaluez rigoureusement le réseau de service local du fournisseur.
Vérifiez la disponibilité des pièces de rechange dans votre région géographique immédiate.
Les temps d’arrêt sur une machine de production primaire coûtent des milliers par heure. Si un technicien met trois jours à arriver, vos calculs de retour sur investissement s'effondrent.
Conclusion
Une machine de découpe laser à portique grand format représente bien plus qu’un simple outil. Il s’agit d’une mise à niveau du flux de travail à l’échelle de l’établissement. Il rationalise la production, supprime les retards d’externalisation et optimise l’utilisation des matériaux. Les petits lits standards ne peuvent tout simplement pas rivaliser à l’échelle industrielle lourde. Le passage à un système à portique offre la rigidité et la précision nécessaires aux pièces massives. Nous vous recommandons fortement de finaliser d’abord votre stratégie de manutention. Verrouillez le plan d’étage de votre installation et les exigences en matière de fondations avant de signer un bon de commande. Dans une prochaine étape, auditez vos six derniers mois de reçus de découpe externalisés. Vérifiez vos taux de rebut de nidification sur vos petits lits actuels. Établissez dès aujourd’hui vos données de référence sur le retour sur investissement. Ces preuves dicteront clairement si vous êtes prêt pour la mise à niveau.
FAQ
Q : Combien d’opérateurs sont nécessaires pour faire fonctionner une découpeuse laser à portique grand format ?
R : Habituellement, un opérateur dédié gère les commandes et les logiciels de la machine. Cependant, la manipulation de feuilles de matériaux massives change la donne. Vous avez strictement besoin de 1 à 2 personnes supplémentaires pour charger et décharger en toute sécurité les tôles lourdes. Si vous investissez dans des changeurs de palettes automatisés ou des systèmes de levage par le vide, vous pouvez réduire en toute sécurité cette exigence de main-d'œuvre manuelle.
Q : Quelle est la limite pratique pour l’acier épais sur un laser à fibre à portique ?
R : La limite pratique dépend fortement de la puissance de votre laser. Les machines haute puissance de 15 kW à 30 kW peuvent couper proprement de l'acier au carbone de 30 mm à 50 mm. Cependant, la puissance brute ne fait pas tout. La qualité du bord final et les niveaux de scories dépendent largement de la pureté du gaz d'assistance et de la précision focale.
Q : Une taille de lit plus grande diminue-t-elle la précision de coupe ?
R : Non, un lit plus grand ne diminue pas en soi la précision. Un système de portique à double entraînement correctement installé avec des encodeurs linéaires de haute qualité maintient une précision au micron. La dégradation de la précision provient généralement de facteurs environnementaux. Une mauvaise stabilité des fondations ou un manque de nivellement régulier du lit au fil du temps entraînera des problèmes de tolérance importants.