La actualización a un sistema de gran formato representa una decisión de capital crítica. Altera fundamentalmente el flujo de trabajo, el plano de planta y la capacidad de sus instalaciones. Las pequeñas actualizaciones de equipos ofrecen ganancias diarias incrementales. Por el contrario, las revisiones masivas de equipos cambian por completo la forma de hacer negocios. Al llegar a un determinado umbral de producción, las camas láser estándar de 4x8 o 5x10 se convierten en graves cuellos de botella. Su taller de fabricación se ve obligado a subcontratar componentes grandes. Alternativamente, desperdicia valiosas horas de trabajo en operaciones de soldadura de varias piezas. Vemos esta limitación a menudo en los talleres de trabajo en crecimiento. Esta guía proporciona un marco escéptico basado en evidencia. Le ayuda a determinar si traer un La máquina cortadora láser de pórtico de gran formato interna se alinea con su volumen de producción real. Exploraremos los objetivos de retorno de la inversión y las capacidades necesarias de las instalaciones. Aprenderá a detectar los factores desencadenantes operativos que justifican la compra. También cubrimos las realidades ocultas de la implementación que muchos compradores pasan por alto. Analicemos si su configuración actual lo está frenando.
Conclusiones clave
El punto de inflexión: Justifique la inversión cuando los costos de subcontratación, el exceso de desperdicio de material de las camas pequeñas y la mano de obra de soldadura secundaria excedan el CapEx y OpEx anualizados de una máquina nueva.
Necesidad estructural: Un diseño de pórtico (doble accionamiento) no es negociable para formatos de gran tamaño para evitar el pandeo del haz y mantener una precisión a nivel de micras en los recorridos largos del eje Y.
Realidad de la implementación: La huella física de la máquina es sólo la mitad de la ecuación; El manejo de materiales (grúas, carga automatizada) y la estabilidad de los cimientos dictan un verdadero éxito operativo.
Operaciones secundarias: la integración de un cabezal de biselado puede eliminar la preparación de soldadura posterior, lo que acelera drásticamente el retorno de la inversión (ROI) para los fabricantes de placas pesadas.
Identificar el cuello de botella: ¿Está superando su configuración actual?
Muchos talleres de fabricación dependen de las tradicionales camas láser de 5x10. Funcionan bien para trabajos cotidianos estándar. Sin embargo, tienen dificultades significativas cuando se amplían los alcances del proyecto. Debe definir desencadenadores operativos específicos. Estas señales indican que finalmente necesitas un cortador de chapa de gran tamaño . Ignorar estos obstáculos limita el crecimiento de su negocio y reduce los márgenes de beneficio.
Desencadenante 1: Aumento de los costos de subcontratación para el corte por láser de placas grandes
Documentar la sangría financiera causada por la subcontratación. Además, documente cuidadosamente los retrasos en los plazos de entrega. Depender de centros de servicios de terceros perjudica sus márgenes. Esto sucede frecuentemente por Corte por láser de placas grandes . Las piezas que superan los tres metros requieren equipo especializado para su procesamiento. Se pierde el control sobre los estándares de calidad y los plazos de entrega. El envío de enormes placas de acero de ida y vuelta añade elevados costos de flete. Al final, las facturas mensuales de subcontratación superan los costos financieros de poseer el equipo.
Desencadenante 2: Altas tasas de desperdicio y problemas de rendimiento
Las camas estándar limitan drásticamente la eficiencia del software de anidación. La utilización subóptima del material afecta directamente sus ganancias. No se pueden anidar de manera eficiente piezas largas o de formas extrañas en láminas pequeñas. Las placas de gran tamaño permiten una mejor densidad de anidación en general. Genera mucho menos material de desecho por trabajo. Los algoritmos de software pueden entrelazar formas complejas mucho mejor en un lienzo de 12 metros. Las mejoras en el rendimiento aumentan directamente los resultados. Menos desperdicio de acero significa mayor rentabilidad por proyecto.
Desencadenante 3: Trabajo de montaje secundario
Cortar componentes grandes en secciones más pequeñas parece barato al principio. Oculta enormes costos de producción posteriores. Paga a soldadores expertos para que vuelvan a ensamblar esas pequeñas secciones más tarde. Esta soldadura de varias piezas hace perder tiempo continuamente. También introduce puntos débiles estructurales en el producto final. La distorsión por calor debido a una soldadura excesiva requiere más trabajo de enderezamiento. Cortar una única pieza grande elimina por completo estos pasos de montaje secundarios.
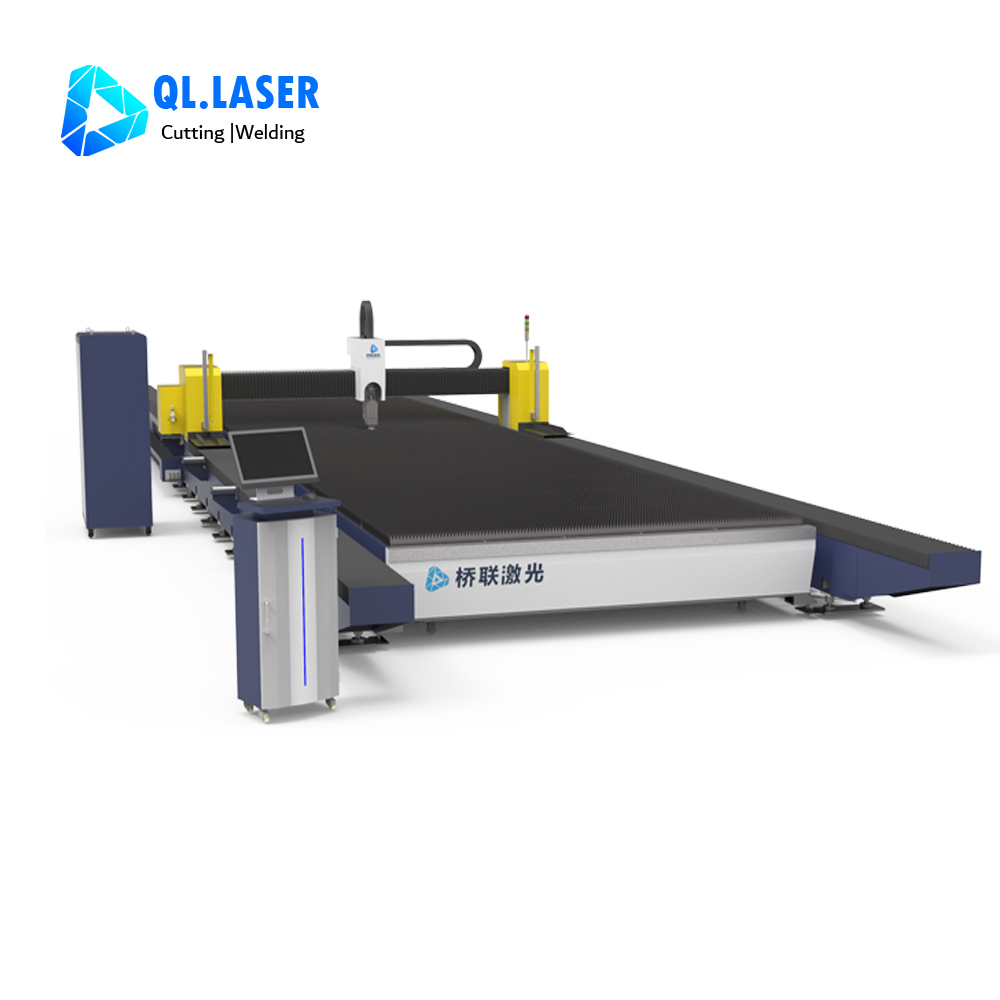
Pórtico versus voladizo: por qué la arquitectura es importante para los formatos grandes
La arquitectura pórtico domina el sector industrial de gran formato. Debemos evaluar por qué esta solución funciona mejor para camas de gran tamaño. Un diseño en voladizo podría ahorrar algo de espacio inicialmente. Sin embargo, falla catastróficamente en períodos operativos prolongados.
Control de rigidez y vibración
La rigidez es absolutamente crítica para el corte de precisión. Un sistema de pórtico de doble accionamiento elimina el temido efecto de 'azotes'. Los sistemas voladizos vibran significativamente en largas distancias de recorrido. Vemos esta vibración arruinar la calidad del corte repetidamente. El puente pórtico proporciona una rigidez estructural inigualable en toda la plataforma. Ancla firmemente el cabezal de corte durante los cambios de dirección a alta velocidad. Esta estabilidad evita estrías en los bordes de materiales gruesos.
Aceleración y precisión
Los límites de aceleración dictan los tiempos reales de su ciclo. Servomotores duales sincronizados impulsan ambos lados del puente del pórtico. Esta configuración específica en un El cortador láser de fibra de pórtico mantiene un alto rendimiento dinámico. Obtienes una excelente precisión en las curvas a altas velocidades. Funciona perfectamente en entornos de trabajo masivos. Un sistema de un solo propulsor se retrasaría en un lado. Ese retraso provoca una inclinación diagonal microscópica sobre un lecho de 12 metros.
Gestión de la distorsión térmica
La distorsión térmica arruina las estrictas tolerancias de mecanizado. Los ciclos de corte prolongados generan un inmenso calor radiante. Este calor afecta constantemente al bastidor de la máquina durante el funcionamiento. Los marcos de pórtico de alta resistencia resisten eficazmente la deformación térmica. Los ingenieros suelen utilizar acero soldado o hierro fundido con alivio de tensión. Mantienen su geometría estructural bajo un calor intenso. Esto garantiza una precisión constante en acero grueso en múltiples turnos de producción.
Dimensiones de evaluación principales para una máquina de corte por láser de servicio pesado
No base las compras de equipos en máximos teóricos. Haga coincidir las especificaciones de la máquina con los requisitos reales de su taller. Utilizamos un marco estricto para seleccionar funciones. Al evaluar un Máquina de corte por láser de alta resistencia , centrándose en los resultados. Ignore los materiales de marketing llamativos que no se apliquen a su caso.
Potencia del láser frente a la realidad del corte por láser de acero grueso
Las afirmaciones de marketing a menudo inflan las capacidades del mundo real. Debe evaluar cuidadosamente los tiempos de perforación reales. Evalúe personalmente la calidad de los bordes en acero al carbono de más de 20 mm. Los láseres de fibra de alto kW cortan increíblemente rápido. Sin embargo, sus costos operativos de electricidad y gas son sustanciales. Compare estos costos de funcionamiento con sus necesidades reales de volumen de producción. Si solo realizas Al cortar ocasionalmente acero grueso con láser , una fuente de 30 kW desperdicia capital. Haga coincidir la fuente de energía con su rendimiento diario promedio.
Segmentación de cama y escape zonal
Los grandes lechos de corte generan enormes cantidades de humo tóxico. Por tanto, la eficiencia de la extracción de polvo no es negociable. No se puede extraer aire de toda la cama simultáneamente. Ese enfoque desperdicia enormes cantidades de energía HVAC. En cambio, las camas grandes requieren zonas de escape muy divididas. Estas zonas se activan dinámicamente directamente debajo del cabezal de corte en movimiento. Esta extracción inteligente mantiene la seguridad y el cumplimiento medioambiental. Mantiene los gastos operativos de las instalaciones altamente manejables.
Configuraciones de valor agregado (integración de la máquina de corte en bisel)
Agregar un cabezal de biselado 3D o de 5 ejes transforma su flujo de trabajo por completo. Recomendamos encarecidamente evaluar esta actualización específica. El retorno de la inversión de un La configuración de la máquina de corte en bisel suele ser asombrosa. Calcule las horas de mano de obra que dedica actualmente a la preparación de soldadura. Puede cortar biseles V, Y y K directamente en el láser. Esto elimina las operaciones secundarias de fresado manual. Elimina por completo las complicadas etapas de preparación del plasma. Sus piezas van directamente desde la cama láser a la bahía de soldadura.
Tabla 1: Guía de aplicación y combinación de potencia del láser
| Potencia de la fuente del láser |
Espesor ideal del acero al carbono |
Caso de uso de producción primaria |
| 6kW - 8kW |
Hasta 16 mm |
Fabricación en chapa estándar y piezas estructurales ligeras. |
| 12kW - 15kW |
16 mm - 25 mm |
Componentes de maquinaria pesada y procesamiento de chapa de espesor moderado. |
| 20 kW - 30 kW+ |
25 mm - 50 mm+ |
Construcción naval, acero estructural masivo y corte de placas gruesas a alta velocidad. |
Realidades de la implementación y riesgos de la adopción (los costos ocultos)
Abordar de forma transparente las pesadillas logísticas le permite ahorrar dinero. Muchos compradores pasan por alto las realidades físicas de la instalación de equipos masivos. Aquí nos basamos en una dura experiencia en implementación. Una máquina es tan buena como la instalación que la soporta.
Requisitos de cimientos y pisos
No se pueden colocar máquinas pesadas sobre concreto estándar de seis pulgadas. El inmenso peso de la máquina y el movimiento dinámico del pórtico provocan el asentamiento. Necesita estrictamente plataformas de hormigón armado aisladas. A menudo es necesario realizar pruebas del suelo antes de verter el hormigón. Estas bases especializadas mantienen una nivelación y precisión críticas a lo largo del tiempo. Un taller en movimiento arruina rápidamente la precisión a nivel de micras. Al volver a nivelar una cama enorme se detiene repetidamente la producción por completo.
El cuello de botella en el manejo de materiales
Un láser increíblemente rápido es inútil si permanece inactivo. Evaluar su configuración de manejo de materiales es absolutamente crucial. Debe alimentar la máquina continuamente para mantener la rentabilidad. Si los operadores tienen dificultades para cargar planchas de gran tamaño, la productividad cae en picado.
Grúas aéreas: esenciales para la preparación de placas de varias toneladas y la entrega de materia prima.
Elevadores por vacío: Necesarios para evitar que se raye la superficie del material durante la carga.
Cambiadores de paletas automatizados: necesarios para cargar y descargar acero durante los ciclos de corte activos.
Transportadores de chatarra: Necesarios para eliminar escoria pesada y recortes sin barrido manual.
Infraestructura de suministro de energía y gas
Los equipos de alto consumo exigen voltajes de instalación increíblemente estables. Las caídas repentinas de tensión provocan inmediatamente averías complejas en las máquinas. También necesita soluciones de almacenamiento de gas a granel y pesado. El acero grueso requiere volúmenes masivos de nitrógeno u oxígeno. Los cilindros de gas estándar se agotan demasiado rápido para un corte continuo de gran formato. Los tanques de líquido de alta presión a menudo reemplazan a los colectores de cilindros estándar. Asegúrese de que sus instalaciones puedan manejar estas actualizaciones de infraestructura antes de recibirlas.
Calcular el ROI y preseleccionar sus próximos pasos
Construir un caso de negocio realista requiere matemáticas frías y difíciles. Debes mirar más allá del impacto inicial de la etiqueta. Evalúe cómo la máquina cambia todo su flujo de caja operativo.
La fórmula del retorno de la inversión
Utilice un marco de cálculo integral. La fórmula básica es: (Ahorros en subcontratación + Mano de obra reasignada + Aumentos de rendimiento de materiales) - (Financiamiento de máquinas + Gastos de operación + Mejoras de instalaciones) . Realice un seguimiento de su gasto mensual actual en servicios de corte externos. Agregue los costos de mano de obra ahorrados al eliminar la preparación de la soldadura. Resta los nuevos pagos mensuales de tu préstamo, los costos de electricidad y gas.
Período de recuperación ajustado al riesgo
No espere una rentabilidad instantánea y fluida desde el primer día. Debe tener en cuenta un período de recuperación ajustado al riesgo. Espere una curva de aprendizaje de tres a seis meses. Su productividad general disminuirá temporalmente durante esta fase de integración. Los operadores necesitan tiempo para dominar los formatos grandes y el software de anidamiento avanzado. Los cuellos de botella en el manejo de materiales suelen aparecer durante el primer mes de operación.
Lógica de preselección de proveedores
La selección de proveedores dicta su éxito a largo plazo. Exija pruebas rigurosas de desempeño antes de comprar cualquier cosa.
Exija muestras de cortes reales de sus materiales de gran tamaño específicos.
Evite aceptar muestras cortadas en bancos de pruebas ideales a pequeña escala.
Evalúe rigurosamente la red de servicios locales del proveedor.
Verifique la disponibilidad de repuestos dentro de su región geográfica inmediata.
El tiempo de inactividad en una máquina de producción primaria cuesta miles de dólares por hora. Si un técnico tarda tres días en llegar, sus cálculos de retorno de la inversión se hacen añicos.
Conclusión
Una máquina de corte por láser de pórtico de gran formato representa más que una simple herramienta. Actúa como una mejora del flujo de trabajo en toda la instalación. Agiliza la producción, elimina retrasos en la subcontratación y optimiza el uso de materiales. Las camas pequeñas estándar simplemente no pueden competir a escalas industriales pesadas. Pasar a un sistema de pórtico proporciona la rigidez y precisión necesarias para piezas masivas. Recomendamos encarecidamente finalizar primero su estrategia de manejo de materiales. Bloquee el plano de planta de sus instalaciones y los requisitos de cimientos antes de firmar cualquier orden de compra. Como siguiente paso, audite los recibos de corte subcontratados de los últimos seis meses. Verifique sus tasas de desechos de anidación en sus camas más pequeñas actuales. Establezca sus datos de retorno de la inversión de referencia hoy. Esta evidencia dictará claramente si está listo para la actualización.
Preguntas frecuentes
P: ¿Cuántos operadores se necesitan para ejecutar una cortadora láser de pórtico de gran formato?
R: Normalmente, un operador dedicado gestiona los controles y el software de la máquina. Sin embargo, la manipulación de láminas de material masivas cambia la ecuación. Se necesitan estrictamente entre 1 y 2 personas adicionales para cargar y descargar de forma segura placas pesadas. Si invierte en cambiadores de paletas automatizados o sistemas de elevación por vacío, puede reducir de manera segura este requisito de mano de obra.
P: ¿Cuál es el límite práctico para acero grueso en un láser de fibra de pórtico?
R: El límite práctico depende en gran medida de la potencia del láser. Las máquinas de alta potencia de 15 kW a 30 kW pueden cortar limpiamente acero al carbono de 30 mm a 50 mm. Sin embargo, la potencia bruta no lo es todo. La calidad final del borde y los niveles de escoria dependen significativamente de la pureza del gas de asistencia y la precisión focal.
P: ¿Un tamaño de bancada más grande disminuye la precisión del corte?
R: No, una cama más grande no disminuye inherentemente la precisión. Un sistema de pórtico de doble accionamiento correctamente instalado con codificadores lineales de alta calidad mantiene una precisión a nivel de micras. La degradación de la precisión suele deberse a factores ambientales. La mala estabilidad de los cimientos o la falta de nivelación regular del lecho con el tiempo causarán importantes problemas de tolerancia.